bom então vamos ver agora sobre as funções começando pelas funções preparatórias que são as funções de g as funções preparatórias elas definem o modo como a máquina vai executar as operações são as preparam informações como tipo de coordenado que a gente tá usando se absoluta e incremental nelas a gente definir se a máquina tá trabalhando em polegadas o milímetros aqui a gente define também trajetória da ferramenta se eu tô fazendo uma trajetória linear se eu vou fazer um raio e assim por diante avanço velocidade da ferramenta tão todas essas funções que preparam a máquina e
controlam os eixos x e z que são responsáveis pelo movimento da ferramenta fazem parte das funções preparatórias certa antes de começar a falar sobre elas uma informação importante e elas podem ser modais ou não modais uma função modal é uma função que eu escrevo em um bloco e nos outros blocos seguintes essa função vai continuar valendo ela vai ficar gravado na memória do comando até que eu cancele ela com outra função modal então tem que tomar cuidado com isso que às vezes a gente foi uma função para fazer um raio e no bloco seguinte já
já é um movimento linear e se continuar na função de raio aí a usinagem dá errado pois a gente ver melhor sobre isso e assunção e as funções não modais a gente tem que reescrevê-las toda vez que a gente precisa usar porque elas não ficam gravadas na memória do programa então cada bloco que eu precisava usar uma função não modal vou precisar e escrever certo vou explicar sobre a as principais funções que a gente vai usar e ao longo das aulas eu não vou falar sobre todas aqui na descrição do vídeo eu vou deixar para
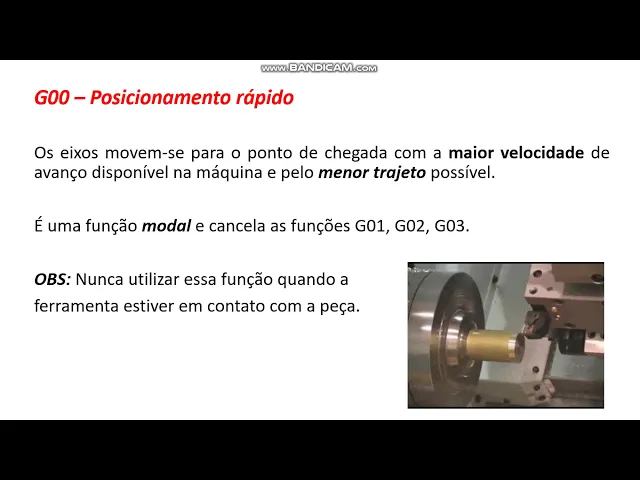
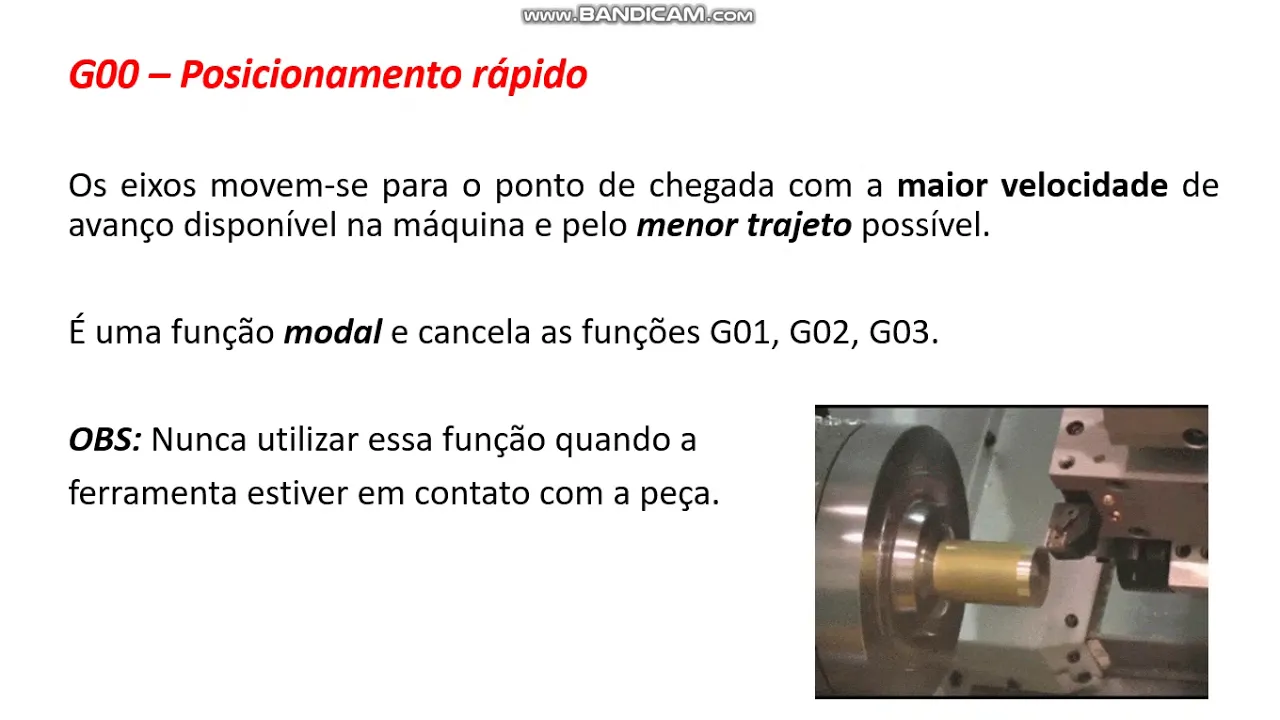
vocês o link lá do blog que eu tô postando toda matéria de cnc e eu postei a lista completa com todas as funções então tem lá vou falar aqui das mais usadas por nós começando pela função g00 que é a função de posicionamento rápido essa função de posicionamento rápido ela faz com que a ferramenta se mova até o ponto programado na maior velocidade possível e pelo menor trajecto possível então sem controle nenhum a gente só vai mandar ferramenta para o ponto o mais rápido possível certo para que que a gente usa sua função a gente
usa quando a gente está movimentando uma ferramenta livre sem contato com a peça então toda vez que eu tô afastando ferramenta da peça ou mandando a ferramenta para o ponto de e são toda vez então que eu tô mandando o fechamento para algum ponto que não está em contato com a peça eu vou usar o posicionamento rápido para ganhar tempo na minha usinagem certo e uma observação importante é que a gente nunca pode usar posicionamento rápido quando a gente tiver em contato com a peça então quando a gente tiver 11 nando nunca pode ficar em
g00 lembrando que g00 uma função modal então tem que tomar cuidado toda vez que a gente for use na peça nós temos que usar outra função que cancele o posicionamento rápido certo aqui do lado tem um gif como exemplo preste atenção em toda vez que a peça se que a ferramenta se afasta da peça como ela muda de velocidade ela anda muito mais rápido quando ela não tá em contato com a peça ok continuando g01 é ímpar é linear com avanço contra o água para início de conversa que que é interpolação interpolação é a gente
controlar a a trajetória da ferramenta então agora usando a sua função a gente já vai ter total controle sobre a trajetória da ferramenta com a função g0 um a gente faz com que a ferramenta ande de maneira linear trouxe movimento de maneira linear seja e linha reta ou seja em ângulos também como no caso de um shampoo o shampoo ele é inclinado mas ele ainda é linear certo e toda vez que a gente usa a função g0 um a gente logo em seguida tem que informar a que avanço essa ferramenta vai é ser controlada certo
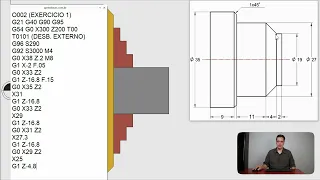
então no mesmo bloco em que a gente começar a usar a função g0 um a gente já informa o avanço da ferramento depois vocês voltam a dama do vídeo anterior e observa em tudo isso aí certo ag01 também é uma função modal então se eu tiver uma peça que só tem movimento linear de usinagem eu só escrevo uma vez e nos outros blocos vai ficar valendo g01 também certo aqui tem um exemplo de um gif de uma ferramenta trabalhando com o movimento linear continuando g021 g022 é para quando a gente precisa fazer raio é interpolação
circular certo aí a gente tem raio em sentido horário e anti-horário vai depender do sentido em que a ferramenta vem e do formato desse raio aqui tem um desenho de um raio em sentido horário que é a função g02 certo que também é uma função modal então tem que tomar cuidado g02 só vai aparecer no bloco a programar a coordenada de raio no bloco seguinte temos que voltar para gt 01 se não dá erro na hora de programar e g-03 é e interpolação circular no sentido anti-horário então muda dependendo do formato que foram esse raio
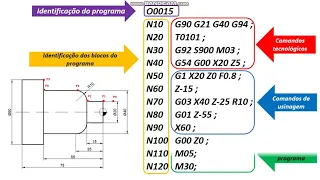
perceba uma imagem agora o sentido da ferramenta continua o mesmo mas o formato do raio mudou agora essa ferramenta vai ter que fazer um trajeto anti-horário para realizar esse raio certo também é uma função modal e é nesse nesse bloco do é do raio que a gente usa 02 e 03 é que a gente tem que informar além das coordenadas x e z também o valor r que é o valor desse raio ok depois eu preciso que vocês voltem lá para analisar tudo isso no programa de exemplo olá continuam g20 g20 e um g20 é
quando a gente vai programar em polegadas e g21 quando a gente vai programar em milímetros geralmente todas as atividades a gente vai programar e milímetros então sempre usaremos g21 certo então fica todos esses códigos vão ficar ali na nos comandos tecnológicos definindo todos os parâmetros de trabalho da máquina g40 cancela compensação do raio da ferramenta vamos ver o que que é isso então aqui do lado direito na parte de cima tem o desenho de uma ferramenta de corte toda ferramenta independente da do ângulo que ela tenha na ponta ela sempre vai ter um raio zinho
na ponta a obra circular o ponto teórico prestaram atenção o ponto teórico de uma ferramenta é exatamente o ponto da coordenada que a gente programa mas vocês podem perceber como ele é teórico a ferramenta nunca atinge exatamente o ponto teórico por causa do raio e isso pode causar problema se eu tiver buzinando uma peça com uma tolerância dimensional muito restrita então isso pode causar desvios de medida e dependendo da tolerância eu posso até matar a peça para isso cnc tem uma opção de compensar esse raio da ferramenta então se a gente tiver trabalhando com uma
tolerância muito restrita de dimensões da peça podemos usar a compensação desse raio da ferramenta não vai ser o nosso caso das atividades porque a gente não trabalha com tolerâncias restritas são geralmente a gente vai usar o wi-fi cancela essa compensação do raio da ferramenta certo mas se por acaso houver necessidade de compensar temos o g41 e o g42 g 41 compensa o raio a esquerda g42 compensa o raio a direita aí vai depender do sentido em que a ferramenta for trabalhar certo que tem duas imagens sempre compare a ferramenta ou com a sua mão direita
ou com sua mão esquerda para saber para que lado você vai precisar compensar esse raio de corte vamos continuar então g53 ativa 10 máquina como referência eu coloquei para vocês aqui só como medida de exemplo mas geralmente a gente nem usa esse código nas nossas atividades certo o que a gente vai usar bastante ao g54 que ativa 10 festa como referência e esse é importante para a gente usar o peça a gente tem alguns espaços aí para gravar a gente