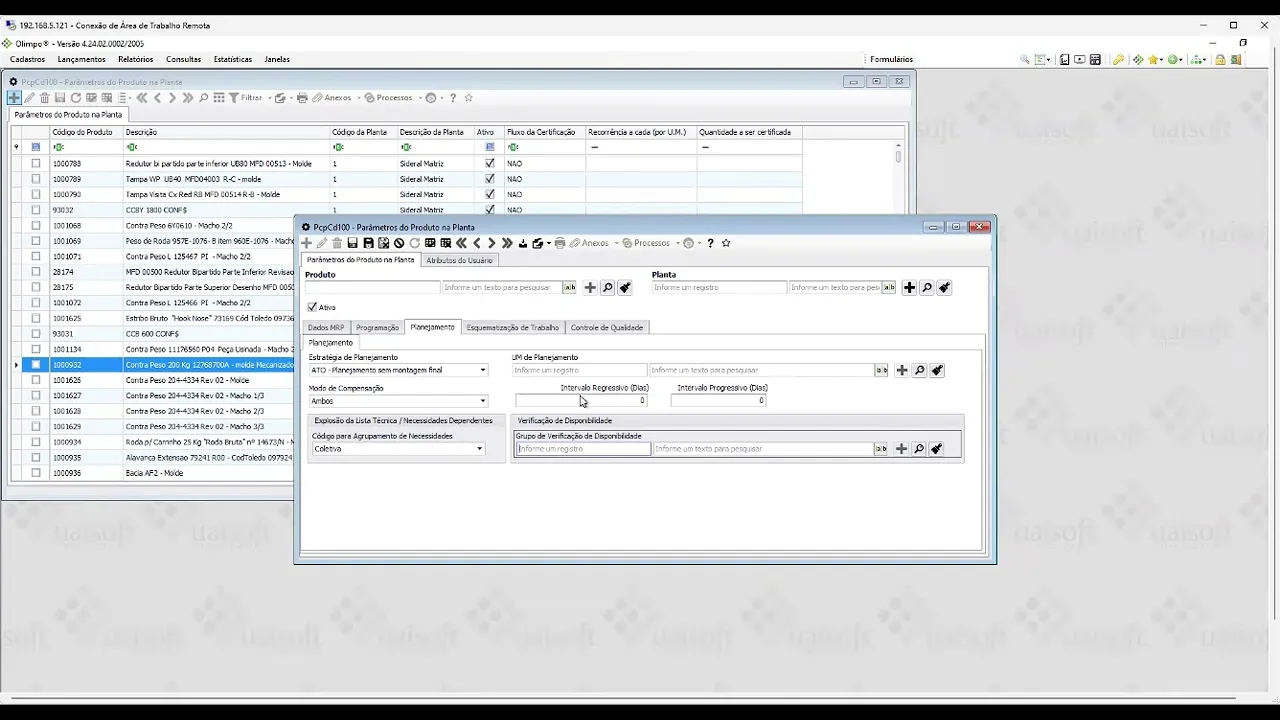
Então vamos lá gente a gente tá falando aqui do parâ produto planta né Colocar assim para ficar melhor pra gente ver a gente já viu aqui os dados do MRP os dados gerais os dados do tamanho do lote a programação eh a gente viu também né essa primeira parte aqui dos suprimentos e agora a gente tá aqui na na parte da programação a aqui a gente tem o calendário de planejamento que foi aquele calendário que a gente já viu né o cadastro onde eu defino né Quais são os dias que eu vou estar programando planejando
a minha minha produção que aí ele pode ter um plan de planejamento diferente tanto para matriz quanto para fil por centos de trabalho distintos e quando você coloca aqui eh no cadastro do paran produto planta ele passa a respeitar esse calendário caso você não queira definir em todos os em todos os cadastros do par produto planta você pode deixar lá no cadastro da planta né que ele herda de lá essa informação caso não exista aqui ele faz a herança do cadastro da planta a gente tem aqui o tipo de ordem de produção que já é
um cadastro obrigatório para pro par produto planta é de acordo com esse tipo que tá aqui que ele vai lançar a a ordem de produção considerando esse tipo e buscando as características que a gente viu lá dentro do tipo da ordem de produção como por exemplo se ele permite ou não ordem de replanejamento qua qual é a série de de ordem de retrabalho que ele vai gerar todas as características que são consideradas deste cadastro eh aqui a gente tem qual que é o o o tempo de entrega previstos a em dias para esse material aqui
é é como se fosse para eu poder fazer uma programação eh a primeira programação a a grosso modo né então quantos dias eu levo para que eu consiga eh fazer iniciar o processo produtivo até esse produto chegar no cliente que aí ele já ser entregue no cliente né então eu coloco aqui essa Estimativa de dias e aqui no tempo de processamento eu eu coloco eh qual que é o a quantidade de dias para o processamento dentro do processo produtivo porque no dias de entrega eu vou colocar para entrega efetiva do cliente e aqui eu vou
colocar somente os dias eh de processamento previsto dentro do processo quer dizer iniciou a produção até o produto ficar pronto embalado Quantos dias são esses essa quantidade de dias Possivelmente vai ser diferente porque depois que eu termino o processo produtivo e a embalagem Eu ainda tenho o processo de de trânsito até o cliente para faturar e entregar pro cliente então são parâmetros usados principalmente este aqui eh quando eu vou fazer o uma uma programação inicial da produção eh se eu quiser calcular eh um cenário vamos dizer assim a grosso modo ele vai considerar esses dias
aqui para depois ele ir efetivamente no tempo de produção que a gente vai ver que lá no no no roteiro a gente define exatamente os tempos de produção de cada um dos processos somando aqueles todos aqueles tempos de produção eu tenho uma quantidade de dias médios de 10 dias mas se eu somar os tempos Pode ser que eu tenha ali eh 8 dias e meio algo nesse sentido mas aqui é para eu poder ter uma visão mais eh macro do planejamento tá eh a gente tem aqui o perfil de cobertura que é um cadastro que
a gente vai voltar nele antes de ir paraa programação do MPS MRP eu posso definir aqui qual que é esse meu perfil de cobertura que eu vou considerar para este produto a gente vai ver os detalhes deste cadastro tá gente nós Não vimos Ainda não eh mas a gente vai voltar nele e aí eu defino aqui se eu vou utilizar ou não para pro cálculo das necessidades líquidas eh que o que que seria quando ele fala eh necessidades líquidas é quando eu já abati aquilo que eu tenho disponível seja no meu estoque seja eh já
pro eh em processo de produção né que já tem uma ordem de produção criada para que fixa para aquele produto ou que seja em em estoque processo produtivo ou solicitação de transferência ordem de compra né que aqui a gente não fala só de produto de produção a gente fala também das matérias primas aqui eu eu defino Qual que é o meu estoque de segurança para este produto porque o eu para que eu não tenha problemas de eh quanto que eu tenho que manter de segurança no meu estoque para que Caso chegue um pedido de urgência
eu ainda tenha condições de de produzí-lo a tempo então eu coloco aqui o meu estoque de segurança que é diferente do do meu estoque mínimo né o mínimo é abaixo dele eu não posso ficar o de segurança é o ideal que eu preciso ter em estoque né vamos traduzir dessa forma então Eh eu tenho o mínimo de 10 mas o meu ideal de segurança né Para que eu fique tranquilo é 20 esse estoque de segurança é muito utilizado para matériaprima né porque quando eu eu fico olhando para ele para que eu possa saber se está
na hora ou não de eu comprar porque eu não posso deixar atingir esse meu estoque de segurança que é o estoque mais preciso né Para que não falte nada para ir parar o meu processo produtivo eh dando sequência aqui alguma dúvida D nesse ponto gente até aqui acho que agora tá boa a transmissão né Eu acho que a gente não tá tendo delay aí na na fala não Qualquer coisa vocês me falam aqui tá eh seguindo então Eh eu tenho aqui no na nessa guia aqui do planejamento eu vou ter eh a gente já até
Viu essas estratégias de planejamento que estavam definidas lá no cadastro da planta também aqui eu posso refinar né para cada produto eu posso ter uma estratégia de planejamento diferente que foi é são Aquelas mesmas opções que a gente viu planejamento com montagem final planejamento das necessidades líquidas planejamento das necessidades brutas contra pedido e planejamento sem montagem final então Lembrando que a gente teve aquele aquele quadro que a gente viu né Que cada uma dessas opções seleciona um determinado tipo de de necessidade seja ela de estoque de gestão da demanda ou do do do próprio estoque
de de segurança né no estoque eh que eu vou produzir pro meu stoque caso esteja faltando ou considerando solicitação de transferência aí cada uma dessas opções tem aquele quadro que é o que ele considera ou não para poder eh fazer o a seleção das demandas aqui eu tenho a unidade de planejamento na maioria dos casos os clientes utilizam ela como sendo a própria unidade do produto a unidade de medida do produto que aqui eu tô falando né de unidade de medida Mas eu posso ter um cenário que eu queira fazer o meu planejamento em unidades
por exemplo e e eu vendo em caixas um determinado produto então a unidade de medida que chega para mim lá no pedido são caixas e cada caixa cabe 12 unidades então eu vou planejar a minha produção em unidades mas vou vender em caixas então o sistema permite isso utilizando a questão da conversão né quando ele vai fazer pega a necessidade independente que tá lá no pedido ou na gestão da demanda e faz o planejamento da produção considerando a conversão para essa unidade aqui de planejamento aí a gente tem tem aqui também o modo de compensação
que foi aqueles cenários que a gente viu né que é quando eu tenho o a montagem deveria ter habilitado aqui pera aí isso tá certo eh o modo de compensação que foi aqueles cenários que a gente viu que o pedido faz a compensação na gestão da demanda né ele olhando o pedido vendo quanto que eu tenho de gestão da demanda e e os intervalos tanto progressivos quanto regressivos de acordo com o modo de compensação que eu selecionei aqui eh ele vai fazer a compensação do pedido na gestão da demanda para que eu possa ter a
opção de fazer um planejamento macro através da gestão da demanda e fazer um refinamento considerando a minha carteira de pedidos então este é o cenário que a gente tem né A gente já viu esses campos eles estão lá no cadastro da planta também e agora a gente vê ele aqui mais detalhado no parâmetro produto planta né porque eu posso ter pedido eh produtos com características diferentes né por isso que eu posso dividir aqui definir estratégias de planejamento para o produto na planta considerando a a explosão aqui da lista Técnica das necessidades dependentes o que que
é isso quando a gente fala de necessidade dependente eh eh é é aquela necessidade que está contida na lista técnica né um produto acabado consome um produto em processo produto intermediário ou matériaprima por exemplo né insumos então é as necessidades Independentes é aquilo que é originado pelo pedido pela gestão da demanda pela solicitação de transferência seria aquele primeiro aquel a primeira seleção de de origens que eu faço essas são as necessidades Independentes quando eu eu falo de necessidades dependentes são as necessidades geradas olhando paraa lista técnica do produto e como que eu faço aqui eu
posso definir como que eu vou fazer o o planejamento né da dessas necessidades dependentes se eu vou programá-las eh fazer o planejamento de forma individual que cada necessidade que vier eh de acordo com a lista técnica eu vou planejá-la considerando esse eh é a origem ou se eu vou fazer a programação a o planejamento dela de forma coletiva quer dizer eu faço um agrupamento de daquela necessidade de acordo com todas as demandas independentes e faço a o planejamento dela de forma coletiva isso aqui por exemplo prático quando eu falo de da liga né lá dentro
do processo da Fundição a liga é um produto de necessidade dependente que tem a característica de programação feita de planejamento feito no coletivo porque ele vai lá vai pegar todas as origens e o mais de um produto pode ter necessidade daquela mesma liga ele agrupa essas necessidades e faz a programação de forma coletiva e a gente tem aqui eh o o a verificação de disponibilidade que aí a gente tem aquele parâmetro que a gente viu que é o grupo de verificação de disponibilidade para quais estoques para quais origens de ibilidade né que seria aquilo que
atende a minha necessidade de seja ela de produção ou de compra eu vou olhar não sei se vocês lembram que a gente tinha lá os estoques que seria ah quais os estoques que eu vou considerar além do disponível para utilização estoque de segurança eh estoque em trânsito estoque em terceiros eh estoque controle da qualidade estoque bloqueado então eu maco lá no no grupo de verificação de disponibilidade e aqui e eu relaciono aqui no cadastro quais são as disponibilidades que eu vou trabalhando seja ela de estoque Ou que seja ela de de origens que seja ordem
de compra ordem de produção eh eu não vou lembrar todos né mas solicitação de transferência então tem aquelas origens de documentos que eu posso considerar como sendo disponibilidade para eu poder fazer o meu planejamento da minha necessidade independente e dependente porque eu pego uma origem uma quantidade na origem de 100 e vou verificar nesses documentos ou nesses estoques que estão aqui no grupo de verificação de disponibilidade se eu já tenho aquela necessidade pronta ou para depois eu partir para quanto eu realmente preciso produzir Ok eh Seguindo aqui a gente tem a a esquematização de de
trabalho só um minutinho acho que a a Paul tá me chamando aqui eh esquematização de de trabalho né que aí a gente vai falar aqui agora de alguns parâmetros também uma aí a gente pode ver aqui gente que a gente tem a unidade de planejamento é aquela no qual eu vou planejar o meu produto e a gente vai ter aqui a unidade de medida de produção a unidade de medida de produção geralmente ela é igual de medida padrão daquele produto que seja aqui por exemplo em caixas né mas eh eu eu posso defini-la aqui também
uma diferente caso eu queira porque quando eu estou porque são coisas diferentes quando eu vou planejar a minha produção eu planejo considerando essa unidade de medida que tá aqui que sejam por exemplo unidades e quando eu efetivamente vou jogar a quantidade que eu produzi e eu posso eh eh colocar essa quantidade na em uma outra unidade de medida que seria essa que tá definida aqui que seria a unidade de medida de produção exemplificando eu posso planejar que eu vou eh fazer o meu planejamento da produção em unidades mas quando eu for lançar a produção eu
lanço a produção em caixas É isso que me permite esse essas duas unidades de medidas aqui e que né nada impede do do do produto ter uma unidade de medida diferente de de necessidade né que seria aquela unidade de medida padrão que fica lá no cadastro do produto aqui a gente possibilita essa variação de unidades mas é pouco comum os clientes utilizarem porque geralmente a unidade de medida que vem né na origem é a unidade de medida que ele utiliza pro planejamento mas o planejamento e produção mas o sistema dá essa essa opção aqui eh
considerando aqui o próximo parâmetro a gente tem o encerrar a ordem de produção automaticamente o que que me fala isso eh e define né se eu vou fazer o encerramento da minha ordem de produção quer dizer eu vou eh porque uma ordem de produção a gente vai ver que ela tem status né Ela é aberta ela é liberada ela está em produção ou ela é encerrada quando eu faço o encerramento de uma ordem quer dizer aquela ordem não vai receber mais alterações e nem novas apontamentos Esse é o é a questão de quando eu falo
que uma ordem de produção está encerrada e ela por exemplo também não vai entrar eh como disponibilidade para quando eu tiver fazendo o planejamento da produção ordem encerrada quer dizer acabou não vou mexer mais nela e aí a gente tem eh esse parâmetro aqui que para que o usuário não tenha eh que fazer fazer o encerramento manual de uma ordem se ele marcar aqui essa opção o sistema encerra Essa ordem automaticamente para ele quando quando a quantidade produzida ela for maior ou igual à quantidade planejada a quantidade Total produzida na ordem ela for maior ou
igual à quantidade planejada estando marcado essa opção aqui o sistema identifica né Essa eh essa quantidade apontada lá Verifica esse parâmetro e já faz atualizo o status daquela ordem para encerrada Ok então só o sistema só encerra automaticamente nessas duas condições Caso esteja marcado o parâmetro e a quantidade Total produzida da ordem seja maior ou igual à quantidade de planejamento aí Seguindo aqui a gente tem o cenário aqui do dos do lote eh vocês lemam que a gente falou lá sobre o perfil de controle de lote barra rrab né que é a mesma coisa eh
E então agora eu vou definir quando que esse eh essa esse controle de lote barra rrab bilidade vai ser criado é isso que esse parâmetro me permite porque aí o que o que eu tenho eh né quando ele tá aqui seleciona quer dizer que eu não uso eh o controle de lote mas eu posso fazer da seguinte maneira ó porque não sei se vocês lembram quando a gente falou sobre o perfil de controle de lote eu falei que ele pode ser um campo que é arrastra abilidade que efetivamente vai separar o estoque lá no quando
eu contabilizar essa essa produção ou esse consumo ou ele pode ser apenas um informativo que é um campo de observação aí eu tenho aqui as opções quando que eu vou criar e para onde eu vou levar esse controle de lote eu vou levar esse controle de lote somente na observação da ordem de produção e apontamentos quer dizer no campo de observação que eu tenho no cabeçalho da Ordem e no campo de observação que eu tenho nos apontamentos da ordem de produção quando ele está na observação eu não separo o estoque ele é só um informativo
é como se fosse aquela arrastra abilidade não cadastrada aí é quando eu marco essa opção é isso que o sistema faz ou somente no controle de lote quando leia-se bar Barra rastreabilidade então quer dizer quando eu marco essa opção aqui somente no controle de lote ele vai eh levar para o campo que separa o estoque então ele vai ser criado no momento do apontamento da ordem de produção e vai para o campo onde quando aquela produção for contabilizada ele vai ter uma separação de estoque por esse controle de lote barra rrab bilidade eu tenho a
opção também de colocá-lo Em ambos os campos seja no campo de observação Ou seja no campo de controle de lote para arrabida me permite quando eu utilizo essa primeira opção é o mesmo cenário que a gente tinha né numa versão anterior do PCP que existia a rabilidade mas ela não era uma rabilidade cadastrada e era só um informativo que ficava na ordem de produção Lembrando que essa outra opção aqui é aquela onde eu vou utilizar para poder separar o meu estoque de acordo com o controle de lote barra rrab bilidade lá no El sor hoje
né falando um pouco mais técnico na tabela que contabiliza as quantidades lá na contabilidade que é o l Store Eu tenho dois Campos Eu tenho tanto o controle de lote quanto a rrab mas ambos TM a mesma função tá não são Campos São Campos diferentes mas que não tem aplicabilidade diferente foi uma questão aí de compatibilidade do sistema mas hoje a gente alimenta os dois Campos com a mesma informação aí aqui eu defino Qual que é o perfil de controle de lote que eu vou utilizar né Vocês lembram que a gente CAD faz um um
pré-cadastro né para esse perfil como que vai ser eh a composição da daquela arrastra abilidade né do controle de lote que eu vou vou estar gerando no momento que eu tiver ou apontando ou criando uma ordem de produção que é aquela máscara né que a gente coloca Onde eu posso colocar os data posso colocar um campo fixo um numerador sequencial então eu eu defino aqui qual que é o per fil que eu vou estar utilizando e depois eu venho aqui para uma outro Campo muito importante que é eh a universidade o que que seria isso
eh esse campo ele vai ser utilizado quando no meu perfil de controle de lote eu tiver aquele campo do número sequencial sei se vocês lembram lá que uma das um dos parâmetros é um número sequencial E aí eh tendo este campo de número sequencial aí eu vou olhar para esse outro parâmetro aqui que é o nível de Universidade do lote porque o que que isso quer dizer quando que eu vou reiniciar este número sequencial que eu coloquei lá no meu perfil de controle de lote Eu Vou reiniciar ele a cada novo produto cada novo cada
produto eh vai ter um um número sequencial diferente eu vou eh reiniciá-lo eh a cada nova Localiza a de depósito quer dizer a cada novo depósito que eu estiver cada depósito diferente que eu estiver lançando essa produção eu vou seguir o número sequencial que já está naquele depósito por exemplo um exemplo prático Eu tenho dois depósitos depósito a e o depósito B tô julgando um determinado produto lá eh na semana passada eu produzi tudo e joguei no depósito ar onde eu consegui produzir 1500 peças então o esse numerador para cada uma vez que eu joguei
eh o produto naquele depósito ele foi sendo eh acrescentado né Eh de em um e hoje eu tô lá no número 1500 se essa semana eu vou produzir aquele mesmo produto tô começando a produção dele hoje e vou jogar no depósito B esse número vai voltar a um porque o que a minha univocidade do número sequencial é por depósito né então ele volta a um dentro daquele produto e eu começo a contar de novo sendo que na semana que vem se eu voltar pro depósito a eu vou voltar lá no número 1501 porque eu já
tinha 1500 peças produzidas lá eu posso aí também considerar por planta quer dizer eh nessa planta o meu número vai ser sequencial a a a vida toda dentro dela começando em um indiferente do produto aí toda vez que eu jogar criar um novo controle de lote o meu número vai ser acrescido de um eh por produto aí por além aqui seriam eh o que que isso quer dizer cada produto essa primeira opção cada produto vai ter um número sequencial diferente Vou reiniciar por produto e ele vai começar em um e vai seguir a vida toda
né aqui quando eu falo aqui por produto eh barra dia barra mes e barra ano o que que acontece eh ele vai ser por produto mas mas vai reiniciar dentro daquele produto todo dia voltando ao um Ah vai ser pro produto vai reiniciar a cada mês sempre voltando a um ou vai ser por produto eh e vai reiniciar por ano sendo que no a cada virada de ano ele volta a um para aquele produto esse Esses são parâmetros comuns de de serem utilizados né de Universidade porque tem cliente que ele quer saber a a produção
eh contando o número de peç de lotes né com esse número sequencial dentro do ano a cada ano ele receta aquele número e ele volta a um que aí eu posso usar qualquer um desses três parâmetros aqui por dia mes ou ano e eu tenho também a opção de usar por dia mês e ano aí mas sem olhar pro produto eh eu vou qualquer lote que eu estiver criando ele vai ser acrescido de um indiferente do produto que eu tiver lançando dentro do dia dentro do mês ou dentro do ano então a diferença é entre
esses três parâmetros primeiros aqui né de produto barra dia barra mes barra ano pros de baixo é porque aqui eu considero produto vai reiniciar por produto dentro do dia e o de baixo aqui Eu Vou reiniciar dentro do dia indiferente do produto que eu tiver lançando a produção alguma dúvida gente nessa questão aqui da on você cidade não Ok eh seguindo então e eu tenho aqui qual data eu vou considerar para a geração desse perfil de desse desse controle de lote não sei se vocês lembram lá no no quando eu configuro o perfil eu posso
usar de de informações que são data né então eu vou ter eh data dia eh mês ano ou a data completa Então qual data eu eu sei que eu vou ter que utilizar uma data Mas qual data eu vou considerar porque lá a ordem de produção ela é composta de mais de uma data como por exemplo eu vou considerar a data inicial de planejamento a data de final de planejamento ou a data da produção porque eh São datas diferentes né Por exemplo eu tenho uma ordem planejada para começar no dia 20 24 do do 6
e terminar no dia 30 do 6 mas eu vou lançar a produção daquela ordem todos os dias então aqui seria qual data para que eu vou pegar para fazer a substituição caso o meu perfil de controle de lote esteja utilizando uma data então é é essa questão aqui e aqui eu tenho eh um outro parâmetro que me define quando que eu vou criar Esse controle de lote barra rastreabilidade dentro da minha ordem de produção eh eu nunca vou criar aí quando tiver aqui nunca indiferente se eu tiver colocado aqui o perfil Ele não cria para
que para este produto eu vou criá-lo quando eu tiver fazendo análise da capacidade lá através do crp que é um lançamento que a gente vai ver aqui pra frente um lançamento não um um um uma forma de fazer planejamento da produção que a gente vai ver ou eu vou criar quando eu tiver fazendo o apontamento da operação da ordem de produção que a gente viu que uma ordem de produção ela recebe tanto apontamentos nas operações como na ordem de produção que é o apontamento da produção vai ser na criação na liberação eu vou informá-lo manualmente
vai ser quando eu tiver programando uma ordem de produção ou quando eu tiver programando e na análise da capacidade crp essas opções aqui me definem quando eu vou estar criando naquela ordem de produção o controle de lote bar arrastra Então aí é aqui depende né Por exemplo Eh aí a gente V pegar exemplos aqui se eh Se eu tiver falando aqui que é na criação quer dizer quando eu criar uma ordem de produção eu já vou criar a informação do controle de lote bar rrab olhando pro perfil Ah então tá vai ser na criação e
quando que é eh qual data que eu vou utilizar se eu tiver falando de criação não adianta eu considerar a data da produção porque a data da produção quando eu estou criando uma ordem de produção ela não existe ainda então eu teria que me basear na data de de inicial ou final de planejamento então eh tem que o que eu quero dizer assim que tem que estar coerente os parâmetros que eu coloco porque às vezes o cliente fala assim ah tá criando o meu controle de lote já coloquei configurei o perfil não é só isso
ele tem que olhar também para qual momento que ele pediu para aquele para aquele controle de lote ser criado e qual é a data que ele está considerando se ela existe naquele momento que ele tá querendo que o controle de lote seja criado Ok eh dando sequência aqui aí a gente tem e o vencimento do lote porque tem um outro Campo Novo que a gente criou agora que vai ser a questão do do vencimento né que é a data de vencimento esse campo a gente não tinha ele ainda mas a gente agora pode criar também
a um campo que vai separar o estoque também que além do controle de lote é a data de vencimento quando que esse esse lote vai vencer Ah ele vai vencer eh eu vou calculá-lo por por por dia de quantos em quantos dias quer dizer então Eh seria assim eu tô produzindo ah eu tô considerando aqui o período de dia então a cada eh hoje eu vou contar sete dias se eu colocar aqui para calcular o o meu período de de vencimento então uma uma uma produção de hoje vence daqui a 7 dias Ah então mas
não eu quero considerar por semana eh Ela É como se eu tivesse pensando na validade daquele daquele produto tá é Eh vamos focar aqui fazer um raciocínio com relação à validade a esse produto quando produzido ele vale por 7 semanas então o sistema considerando que são sete semanas ele vai calcular Qual que é a data de vencimento dele eu posso considerar eu posso parametrizar aqui por dia por semana por mês ou por ano então quando eu colocar an ele vai tem validade né Eh por um ano então quer dizer produzido hoje a data de vencimento
dele vai ser daqui a um ano e aqui também caso eu queira eu posso definir qual que vai ser aí já entra um pouco lá dentro do contexto da da qualidade tá E que a gente faz um casamento da informação com a qualidade que Ok eu defino os meus vencimentos de de que é esse é a data de vencimento mas De quanto em quanto tempo eu vou lá e vou fazer o controle desse lote para ver se ele tá ok se tá dentro dos parâmetros desejados aí eu posso vir aqui e falar que o próximo
controle vai ser daqui a 30 dias por exemplo Tá esse período aqui também é em dias então todos estes parâmetros aqui né influenciam no controle de lote e aqui influenciam no vencimento do lote Qual que é o controle do lote que eu vou fazer e a mesma característica a mesma não características parecidas eu tenho aqui por para o perfil de número de série O que que seria esse perfil de número de série eh ele vai utilizar né a gente já viu esse cadastro do perfil de número de série esses dias que é como se eu
criasse uma identidade né para aquele para aquele para aquela produção de forma seriada quer dizer cada unidade a gente vai ter um um número de série diferente considerando aqui o o perfil que eu tiver criado para ele então que a gente até acho que foi Ana Paulo que perguntou qual que era a diferença né do controle de lote e do número de série o controle de lote pode ter a eh a mesma característica para um lote de produção aqui todos aqueles produtos Ou aquele produto produzido naquele dia tem a mesma o mesmo controle mas quando
eu falo de número de série é eu utilizaria para poder individualizar por unidades os produtos produzidos então eu coloco aqui o perfil de número de série eu tenho aqui as opções também de Quando que ele vai ser criado né que são as mesmas aqui do do controle de lote que é da análise da capacidade crp apontamento da da ordem de produção da operação da ordem de produção apontamento de produção criação liberação de forma manual quando eu estiver programando quando eu estiver programando e fazendo análise da capacidade do crp e da mesma forma a então aqui
seria onde eu defino quando né e vou criar e aqui também eu posso definir uma data de vencimento para esse para esse lote considerando uma quantidade de dias a partir do dia da produção uma quantidade eh de semanas de mês ou de ano e também eu posso ter definir aqui quando que eu vou fazer o próximo controle desse eh de desses números de série né de deste produto que eu estou produzindo agora ah o próximo controle vai ser daqui a 9 dias aí já tá bem voltado um pouco lá para para uma conexão um pouco
com com a qualidade mão nervosa continuando aqui então gente Eh vamos lá a gente tem aqui eh os dados de tolerância que que seria isso limite de tolerância para fornecimento incompleto em percentual e o limite de tolerância para fornecimento excessivo em percentual eh quando eu defino aqui o que que eu eu posso colocar eu permito que eh eu tenha um limite de 10% menos ou de 10% a mais para apontamento eh naquela ordem de produção para que eu possa considerar para para realizar o encerramento dela então o sistema vai fazer o seguinte eh ele vai
analisar se eh eu já fiz o o apontamento da ordem olhando para a quantidade que estava prevista e a quantidade total que eu já produzi é 10% a quantidade total que eu já produzi é 10% menos do que tava previsto na quantidade planejada Essa ordem já pode ser encerrada caso só que aí esse encerramento aqui vai ser manual né Eh para que eu possa encerrar uma ordem de produção o sistema verifica essa questão aqui do do percentual de fornecimento seja ele incompleto que é plane Total produzido menor do que o planejado ou seja ele eh
excessivo quer dizer além da quantidade que eu eh o planejado o produzido quantidade Total produzido maior que a quantidade planejada então a quando eu coloco aqui 10% numa ordem de de 100 tem peças quando eu chegar em 90 peças produzida o sistema já vai entender que aquela ordem já pode ser encerrada caso seja necessário porque é eu permito um planejamento um fornecimento incompleto de 10% ou quando eu chegar em 110 ela também pode a 100 ou mais né que é até 110 unidades que é os 10% de tolerância ela também vai poder ser encerrada então
é o planejamento excessivo ou o planejamento incompleto que eu posso definir aqui qual o percentual que eu permito eh ou né eu ele pode marcar aqui se ele permite o o planejamento excessivo Sem Limites quer dizer eu posso produzir naquela ordem quanto eu quiser eu não vou olhar para esse limite de tolerância aqui de excessivo que eu tenho quando esse esse parâmetro aqui a gente tiver marcado ó esse código indica se a quantidade realmente fornecida pode ser irrestritamente maior que é que a quantidade eh planejada eentão eh Onde eu olho para pros meus limitadores né
da da ordem de de produção eh esse tempo aqui de produção interna o que que que a gente vai ter vai ter aqui eh eles são utilizados para eu poder fazer aquele planejamento inicial né o planejamento macro quando eu tivesse fazendo uma análise de capacidade por exemplo mas sem eh ter que fazer todo aquele refinamento considerando a minha minha disponibilidade do dia eh olhando quanto tempo efetivamente aquela ordem tem para para precisa para ser produzida quantas capacidades eu tenho quando eu falo aqui dessa eh Desses desse destes tempos aqui eu utilizo eles para fazer uma
uma um planejamento macro da minha ordem de produção sem olhar para análise de capacidade sem olhar para disponibilidade de tempo então eu falo eh quantos dias para que eu possa produzir Essa ordem né planejá-la e produzir eu levo de preparação de transporte de produção interna de tempo de fila de tempo de desmanche e de tempo de espera então quando eu falo destes parâmetros desses seis parâmetros aqui que eu coloco eles eu vou est somando todos eles para que eu possa fazer um um planejamento macro da minha ordem de produção sem me preocupar eh com nada
de de capacidade e é indiferente da quantidade que vier e fica meio estranho mas tem gente que que trabalha assim que aí ele soma todos esses tempos para poder falar Ah não então se eu tenho um receber um pedido hoje daqui a 20 dias eu consigo entregar porque a minha soma de tempos que eu levo aqui em dias são 20 dias então eu poderia usar isso para poder sugerir uma data de de entrega de um determinado pedido que tem cliente que que gostaria que o sistema fizesse isso ah se eu entrar com pedido hoje que
dia que eu posso prometer para entregar aí ele vem aqui soma todos esses tempos em dias e e calcula uma data final de entrega E aí eu já tenho um outro parâmetro aqui que eh ele soma todos esses tempos porque esses tempos aqui não é São indiferentes da quantidade mas quando eu quero fazer uma programação macro mas com um pouco mais de cuidado eu não vou olhar que seria esse parâmetro aqui de produção interna eu vou olhar já para esse tempo aqui ó de processamento de acordo com uma quantidade básica quer dizer para eu produzir
eu levo 10 dias para produzir 100 peças então aí já tem uma relação entre o tempo e a quantidade uma vez que aí o que que ele faz ele soma esses tempos aqui preparação transporte tempo de fila desmanche e espera Esses são indiferentes da quantidade eu somo eles mas quando eu for falar no meu tempo de processamento que é o tempo que eu levo para produzir ele vai fazer uma relação de 10 dias para 100 peças Então se chegam aqui 200 eu tenho uma necessidade de 200 peças Ele vai calcular então para 10 eu levo
eh para 100 eu levo 10 dias para 200 eu vou levar 20 dias ele faz um cálculo do tempo de processamento baseando-se numa quantidade quando eu não eu posso usar deste parâmetro ou eu posso usar da quantidade desse tempo de produção interna que que aí já é indiferente da quantidade tá vendo que um desabilita o outro porque eh São parâmetros eh independentes né ou eu utilizo produção interna tempo de produção interna em dias ou eu utilizo o tempo de processamento de acordo com uma quantidade básica Ok e aqui seguindo a gente tem parâmetros que são
para o módulo de controle da qualidade que também são que é influenciado pelo parâmetro produt do Planta né Porque a produção e a qualidade tem uma relação direta entre os dois mas nesse cenário aqui eu vou ter aqui né qual qual que é o plano de certificação que eu utilizo Qual que é o fluxo de certificação se é por recorrência ou total eh qual que é a recorrência né que eu tenho a cada a a por unidade de medida e qual que é a quantidade a ser certificada esses parâmetros são utilizados exclusivamente eh quando eu
estou trabalhando lá com com o módulo de controle da qualidade não tem influência não influência o diretamente no módulo da produção então a gente pode vê-los vê-los com mais detalhe quando a gente estiver falando propriamente do módulo de controle da qualidade então com isso aí a gente tem aqui também né que é para este cliente aqui por exemplo que nós estamos utilizando como base ele tem os atributos do usuário que é aquela configuração né que o sistema permite para alguns cadastros do PCP novo que é eu poder definir Campos espí né aquela aquela ideia que
a gente tem de Campos específicos além de todos estes parâmetros aqui eu posso ter Campos que eu defina que são Campos meus né Campos do cliente e esse cliente aqui já tem dois Campos dele que é a quantidade de figuras na placa e a versão de produção padrão deste produto eh eu né não vou saber exemplificar por que ele precisou desses dois parâmetros mas são parâmetros que não influenciam na programação da produção você pode criar Quantos você precisar mas para fazer eh tratativas apresentação de dados em relatórios ou tratativas em cenários específicos do cliente para
o padrão a gente não olha para esses atributos do usuário aqui que seriam o os parâmetros que defu do sistema né os defu do sistema são todos estes pelos quais a gente passou alguma dúvida sobre par produto planta Porque então aqui a gente finalizou não tá OK OK depois Se ficar alguma dúvida que vocês queiram perguntar a gente pode voltar nele tá então é como o próximo tema também vai ser extenso a gente vai parar aqui hoje no parão produto planta tá bom muito obrigada a todos vocês obrigada você bom dia boa semana bo obrigada
tchau