iniciar aqui ok então Eh vamos dar continuidade então aqui no treinamento né na última semana a gente viu aqui as telas de confirmação da produção né a gente viu aqui eu até abri novamente aqui a confirmação o apontamento coletivo da ordem de produção por operação que é aquela tela onde as vão ser feitas as confirmações considerando as operações das ordens de produção então a gente viu aqui que ele vai pegar cada é uma das operações vai fazer o apontamento e o sistema faz a validação daquele Campo que é bem importante aqui né que a gente
viu que já existe aqui na tela que é o campo do saldo então ele só permite eu apontar uma quantidade até enquanto eu tenha saldos disponível nessa operação porque reforçando aqui que eu acho que é um ponto importante o sistema ele valida para que eu não faça um apontamento na operação seguinte com uma quantidade maior do que aquela que eu já apontei na operação anterior supor que eu esteja fazendo um apontamento da operação 20 que é eh pintura né pintar esse apontamento ele não vai poder ser maior do que eu eh eu já tenha realizado
na operação do vazamento então o sistema faz esse essa validação para ficar mais fácil pro pro usuário né pro nosso cliente essa essa coluna aqui mostra para ele essa informação que quanto ele tem de saldo Desculpa essa essa tela ela permite só inclusão É claro que eu posso alterar aqui dados antes né eu eu informo dados como responsável turno se a confirmação é total ou parcial Qual que é a quantidade boa rejeito ou retrabalho que eu estou apontando posso fazer alterações aqui na lista técnica caso seja necessário incluir novos itens ou alterar a quantidade né
consumida que o sistema vai calcular aqui para que eu possa eh um determinado item que não tenha sido consumido eh para eu poder não realizar o apontamento dele não existe a opção de eu excluir ele da lista técnica eu vou eu zero a quantidade e aí ele não vai realizar o consumo daquela quantidade daquele item para aquele apontamento que eu estou realizando então aqui na lista técnica São três ações que eu posso fazer eu posso incluir o novo item alterar as quantidades consumidas e zerar uma quantidade para que esse item não seja consumido nesse apontamento
que eu estou fazendo tá então acho que só reforçando esses conceitos aqui que acho que é bom tá bem frisado que aquele dia a gente teve uma dificuldade zinha aqui com a tela mas a gente precisa saber bem essas informações e eu posso mexer aqui também nos apontamentos referentes a à quantidade ao tempo né necessário para a realização da atividade o sistema já calcula ó aqui ele eh ele deve esse aqui provavelmente não tem nada previsto eh mas ele já me ofereceria e eu devo eh realizar uma alteração caso necessário tá Então essa é a
tela da do apontamento coletivo da ordem de produção por operação então aqui Eu aponto a operação por operação de uma determinada ordem essa tela ela é utilizada para aqueles clientes que têm eh qualquer conceito né seja o uma operação ou várias o cliente pode apontar por aqui lembrando que se ele tem somente uma operação no momento que ele realizar aquele apontamento não vai est carregando saldo para nenhuma operação seguinte né então e tem clientes também eh nossos que tem várias operações do processo produtivo então ele vai fazer o apontamento utilizando essa tela essa tela ela
não permite exclusão como que eu faria exclusão então de caso eu tenha feito um apontamento errado a gente tem uma outra tela que faz isso que é essa aqui ó confirmação da ordem de produção operação aqui o que que o sistema vai carregar ele vai carregar tem um monte de filtros aqui deixa eu eleger um aqui eh ele vai carregar os apontamentos já realizados eh deixa eu pegar aqui ele vai carregar os apontamentos já realizados de acordo com o filtro que eu colocar e aqui sim eu vou poder fazer a exclusão caso tenha algum registro
errado né porque eu tenha feito um apontamento que tá errado eu posso vir aqui marcar e excluir ó tá vendo ele me pergunta aqui se eu desejo excluir quando eu falo que sim claro que ele vai fazer várias validações aqui por trás né Eh eh por exemplo se eu tenho uma ordem de produção que tem várias operações e eu tô tentando excluir a operação 10 mas eu já fiz apontamentos na operação 20 com aquela quantidade né que eu estou tentando excluir ele não vai permitir porque eu não posso eu teria que excluir primeiro a 20
para depois excluir a operação 10 Então mas essa tela aqui o propósito dela é esse para que eu possa fazer as exclusões caso eu tenha feito algum apontamento errado ok ele Ele carrega aqui o apontamento feito com as informações ó qual que é o número da confirmação Esse é um código interno que o sistema gera Qual é a ordem de produção qual o código da operação Qual a descrição que dia que eu fiz essa confirmação né então ele carrega aqui as confirmações que eu realizei aquelas que a gente fez na semana passada tão aqui a
data de início e fim Qual que é a planta e isso todos esses campos eu posso utilizá-los como pré-filtragem né na tela anterior ou tá filtrando aqui nessa tela caso eh eu deseje filtrar depois então eu tenho todos esses campos aqui inclusive me mostrando qual foi a quantidade que eu realmente apontei dessa ordem seja ela boa rejeitada ou de retrabalho ok aqui ele não mostra eh detalhes referente à lista técnica ele mostra somente o o produto né a o apontamento do produto emens na aquela operação tudo bem até aqui Patrícia Oi só uma dúvida você
falou que ele não permite uma quantidade maior na operação atual maior do que a ação anterior certo isso eh e Menor por exemplo que Teoricamente se eu apontei 10 numa operação na operação seguinte deveria ser 10 também ou no mínimo sei lá n com quantidade rejeitada de um né ou alguma coisa assim ou menor o sistema não valida não menor o sistema não valida Paula por porque Teoricamente ele deveria seguir né assim as mesmas quantidades deveriam seguir até o final né Sim eles espera que chegue até o final a mesma quantidade que saiu lá na
primeira operação mas o que acontece é que eu posso fazer vários apontamentos né naquela mesma operação então por exemplo esse exemplo que você deu eu apontei na primeira quantidade 10 primeira operação desce na segunda eu posso fazer 10 apontamentos de um porque vamos supor que seja um processo unitário né E você produz uma a uma tô pegando um exemplo hipotético aqui então você po fazer vários apontamentos não necessariamente que você tem que apontar a mesma quantidade produzida no na operação anterior no mesmo lote né vamos dizer assim no mesmo apontamento você pode fazer vários apontamentos
até que totalize Aquela quantidade da operação anterior né porque eh ele valida isso tá ele soma o que o o que já foi apontado subtrai do que eu tenho apontado na operação anterior e valida se eu posso Aquela quantidade que eu estou apontando agora ela é menor ou igual ao saldo que eu tenho disponível não ok ok então é essa validação que o sistema faz Lembrando que ele soma Eh toda a eh seria no caso ele o saldo ele se baseia em quantidade boa né porque se eu tive rejeito ou retrabalho aí esse rejeito e
retrabalho ele vai o rejeito a peça morre né vamos dizer assim para aquele processo produtivo uma vez que ela já passa lá pro controle da qualidade e o retrabalho também naquela operação ele ele subtrai da quantidade apontada vamos dizer assim porque o retrabalho ele vai seguir uma outra ordem de produção naquela operação que eu estou apontando sim então então ele verifica essa essa questão do saldo dessa forma eh mais alguma dúvida não ok ok então Seguindo aqui a gente tem também um outro mecanismo de apontamento que é utilizado principalmente pelo ramo de atividade de usinagem
como por exemplo a gente tem aqui nos nossos clientes a Metalúrgica Soares que é esse apontamento de produção atividades o que o que que o sistema esa aqui nesse apontamento eh ele o cliente ele não ele vai apontar aquelas atividades que estão eh que são filhas da operação vamos dizer assim porque eh ele para ele produzir uma peça ele leva vários dias né e e nesses vários dias ele vai produzindo consumindo tempo eh Por às vezes tem peça que para usinar ele leva três dias aí ele faz parte hoje vai apontar 3 horas de produção
nela amanhã ele vai apontar mais 3 horas de produção depois de amanhã mais 3 horas E aí sim ele aponta o a produção da peça pro estoque pro estoque Ou para ser disponível paraa operação seguinte né porque no caso deles a peça não fica pronta de imediato mas ele quer saber quanto de tempo ele tá gastando por dia naquelas atividades do de que ele tá realizando o apontamento é muito comum eh igual eu já disse lá na usinagem é um ramo de atividade que usa muito desse apontamento aqui deixa eu só pegar aqui hum eu
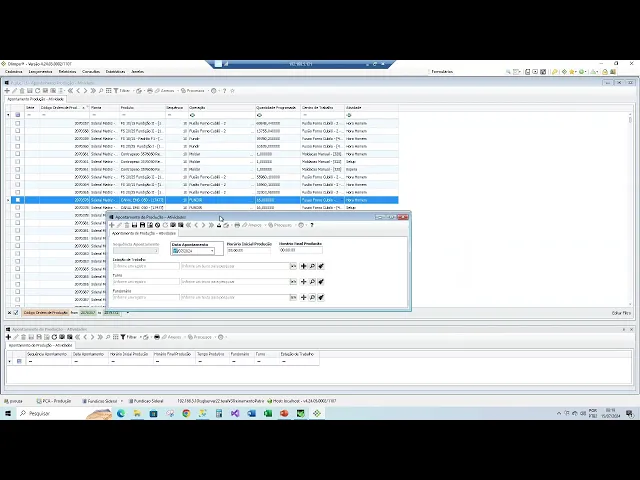
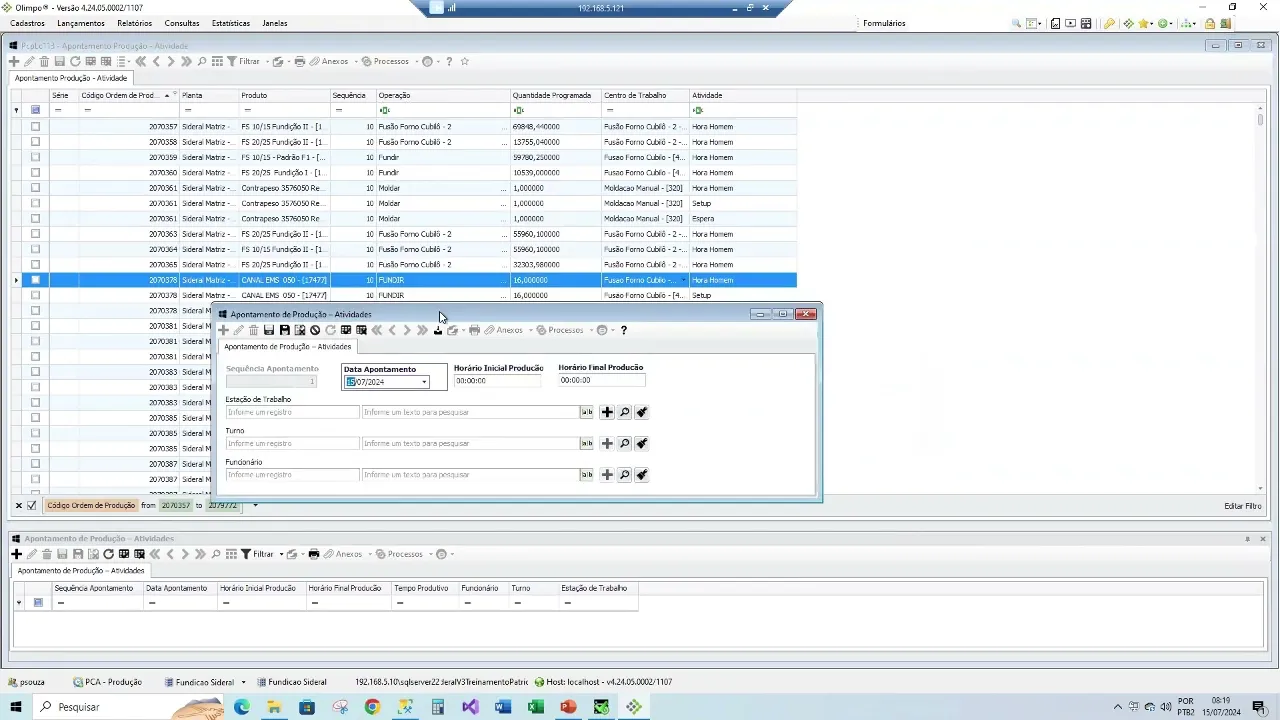
tenho que pegar uma operação que tenha atividades aqui e aqui em cima ele tá trazendo metira confundi aqui aqui ele já tá trazendo inclusive Grid já vem aqui a nível de e de atividades tá vendo O que que tá aqui ó por exemplo vou vou tentar eh Separar uma ordem de produção aqui pra gente poder visualizar melhor aqui ó essa é a ordem de produção com final 57 ela tem uma atividade somente eh acho que aqui a maioria vai ter uma atividade Só essa aqui vai ter mais aqui ó peguei essa aqui como exemplo a
final 78 ela tem três atividades ó h homem setup e espera Então nesse cenário o que que o essa tela se propõe ela se propõe a fazer quanto tempo de apontamento você levou para a realização da atividade hora homem aí como que eu faço esse apontamento eu venho aqui né então abro essa tela estando com essa linha aqui selecionada ele já vai entender que eu estou realizando o apontamento para essa operação nessa atividade hora homem e aqui eu falo as informações Qual que é a data do apontamento qual que foi o horário Inicial e final
da produção para ele calcular né o tempo que eu levei para realizar essa produção eu posso informar aqui eh Campos como estação de trabalho turma e funcionário sendo que eles não são informações obrigatórias mas eu se eu quiser eu posso vir aqui e falar em qual estação que eu tô produzindo nesse cenário aqui eu não vou conseguir porque para essa operação aqui fundir não tem né deste centro de trabalho aqui não tem nenhuma uma estação de trabalho relacionada então eu não vou conseguir informar porque você lembram que a gente tem né o relacionamento não é
bem um relacionamento quando eu cadastro uma estação de trabalho eu falo a qual centro de trabalho ela pertence então aqui nesse momento o sistema faz o filtro e aqui eu posso definir em qual turno E qual vai ser o o funcionário que fez aquele aquela atividade Então esse apontamento ele é um apontamento por atividades eu vou apontar atividades uma a uma e e ele também pode receber eh mais de um apontamento né a mesma atividade eu posso estar realizando um apontamento hoje mas eu posso estar realizando um apontamento amanhã depois de amanhã quantos dias forem
preciso então a quando eu gravo aqui o sistema já traz né a informação Aqui para baixo e eu posso fazer um outro apontamento se eu quiser aqui vou fazer um aqui com uma data retroativa para não ficar errado então pra gente ver na tela anterior desculpa dar um mais aqui ele tava ele tava exibindo o registro que eu tinha acabado de incluir Então eu tenho que dar um mais para eu conseguir apontar aqui uma outra um outro faz realizar um outro apontamento então eu posso vir aqui e falo aqui que também foi no turno um
que foi o funcionário falar o mesmo aqui tá vendo Então eu posso fazer mais de um apontamento para a mesma operação sendo que então aqui olha eu tenho aqui informação que o meu tempo produtivo foi de 1 hora no dia 15 e no dia 12 foi de 1:30 tá vendo que ele já vai calculando esse tempo aqui para para que o usuário possa ver quanto tempo ele gastou nessa Atividade Aí eh uma informação bem importante aqui é o seguinte quando ele finaliza as atividades que a peça já está produzida para ir para o estoque seja
ele Contábil ou para o estoque daquela operação o o cliente precisa ir lá naquela outra tela do apontamento coletivo de operações e realizar o apontamento da quantidade aí neste momento ele já não faz mais o apontamento de horas né porque todas as horas foram apontadas por aqui e lá naquela tela ele vai realizar o apontamento da quantidade porque só vai eh computar uma quantidade produzida quando ele é realizar esse apontamento através daquela tela é uma forma que a gente tem do sistema trabalhar com dois cenários diferentes eh que seja aquele onde o cliente faz apontamentos
de quantidades e baseado nessas quantidades o tempo é consumido eh eh calculado né para poder ser eh efetivamente definido quanto tempo foi necessário paraa produção e nesse cenário aqui dessa tela eh e de outros desses clientes principalmente do ramo da da Usinagem eles querem tem fazer o apontamento das atividades e depois só quando tiver terminado Todas aquelas atividades por vários dias efetivamente jogar a peça pro estoque então Eh relatórios nesse para esses cenários principalmente esse aqui das atividades eles têm que ser construídos com essa visão né que o cliente faz vários apontamentos das das atividades
para depois realizar o apontamento da peça no sto eh não dá para poder fazer eh o que que eu quero dizer não não tem como um cliente por exemplo Sideral ela fazer apontamentos de atividades e apontamentos de de operações que é aquela aquele outro cenário que ele foca só no quantitativo se se ele faz se ele fizer dessas duas maneiras Então a gente tem que customizar os relatórios para que eles possam mostrar para eles as informações coerentes tá porque é como se a gente desse duas linhas direit de trabalho para os nossos clientes ele pode
trabalhar com apontamento de atividades que são por horas ou ele trabalha com apontamento de operações que é focado no quantitativo de produção mas esse aí a gente que a gente não tinha um tempo atrás esse apontamento aqui de de Horas de atividades a partir do momento que a gente habilitou ele aí as Usinagens começaram a conseguir realizar os apontamentos porque o foco deles é principalmente nessa questão da da as horas consumidas de trabalho naquela determinada operação e quais foram os dias né Não somente as horas Mas quais os dias que aquela peça foi produzida em
determinada operação Deu para entender gente ou ficou alguma dúvida deu simu é porque são vários cenários né então a gente tem que falando de todos eles para poder ficar claro para principalmente aí nos atendimentos eh então dando sequência aqui eh essa tela aqui do do apontamento das atividades e vocês vão visualizar uma outra tela aqui mas essa tela deixa eu ver se vocês já tiraram ela do Medo eh essa eh essa tela aqui Jefin a gente tinha até falado já que a gente ia tirar ela aí do menu que é o apontamento de ordem de
produção cabeçada ela não faz né ninguém utiliza e ela é até do Framework antigo Então essa tela não é usada mais quando ele quer fazer por cabeçalho ele aponta as ele faz pelo apontamento manual então a gente já passou aqui pelo apontamento manual apontamento de produção atividades manual ordem de coletivo e a confirmação da ordem de produção aí vou vou voltar aqui no num em um cenário só pra gente poder eh ver uma outra eh questão a questão do retrabalho a gente tem aqui na tela do apontamento seja no apontamento coletivo Ou seja no apontamento
manual né a gente já viu que a gente tem lá o campo da quantidade de retrabalho a eh carregando aqui Enquanto carrega eu vou já explanando o cenário porque o aquela igual a gente já falou o retrabalho é quando uma peça foi produzida ela não vai seguir para o processo da frente porque ela apresenta algum algum problema né alguma característica que não tá legal defeito alguma questão nesse sentido mas eh ela não vai ser rejeitada ela vai poder passar por um processo que vai corrigir aquela falha para ela poder seguir no processo produtivo Essa é
a ideia do retrabalho levando pro cenário na prática por exemplo eh as peças são rebarbador de retrabalho mas quando ela foi ser inspecionada viu-se que que não ficou 100% a a rebarbação dela que ainda tem arestas para tirar então ao invés de já rejeitar aquela peça porque ela não precisa ser perdida ela só precisa ser eh refeita né a atividade que foi mal feita naquele momento então ele ela vai ser lançada como retrabalho ela volta para paraa operação esperando que ela esse esse apontamento aconteça novamente e Para poder seguir no processo produtivo aqui então a
gente tem nessa tela aqui também como apontar o o retrabalho e quando eu eu informo o retrabalho eu vou definir qual que foi a não conformidade que apresentou né Para que tenha aquele retrabalho que eu tô falando tá aqui ver as quantidades ó eu tenho aqui quantidade boa quantidade jeito e quantidade de retrabalho quando eu falo que eu tenho que eu apontei foi um retrabalho eu tenho que informar qual que foi a não conformidade de retrabalho que aconteceu ó peça incompleta por exemplo peça incompleta não é um bom Exemplo né Eh material irregular então ele
vai realizar um apontamento nessa operação aqui considerando que essa quantidade um foi de retrabalho aí o que que ele vai eh o sistema vai fazer nessa nesse momento é o mesmo cenário que a gente já viu lá pro apontamento manual ele vai abrir uma nova ordem de produção do tipo retrabalho e vai esperar que esse apontamento aconteça nessa hem porque ainda quando a peça Vai ser retrabalhada ou ela vai ser lançada como boa para poder seguir no processo produtivo ou ela vai ser lançada como rejeito caso não tenha conserto né não tem como recuperar a
peça ela vai ser lançada como rejeito mas isso vai ser numa outra ordem de produção do tipo retrabalho que vai ser aberta a partir dessa daqui deste apontamento que eu estou realizando e quando eu tenho várias operações eh eu tenho o seguinte cenário se eu tenho uma ordem de produção com várias operações e a terceira operação eh sofreu um retrabalho aí eu vou abrir uma ordem de produção nova na para aquela terceira operação para a operação 30 quando ela receber um apontamento de de de de produção né né que a peça Está ok eh é
como se o quantitativo dela Voltasse a fazer parte para a ordem de produção padrão paraa ordem de produção principal para que a operação 40 possa ser apontada né só porque aí nesse cenário o cliente o o sistema vai lá abre uma ordem de produção única e exclusivamente para aquela operação que que tem que ser retrabalhada e depois que ela for apontada o quantitativo dela volta a fazer parte da ordem de produção principal para poder continuar o apontamento é só porque por que que o sistema faz isso para que a gente possa ter uma identificação eh
de quais são né as ordens de retrabalho e uma vez que a o retrabalho é feito em uma em uma operação depois que eles fo retrabalhado já não é mais retrabalho né a operação seguinte já é uma produção normal então quando isso acontecer o sistema vai esperar que vai fazer esse processo abrir uma ordem de produção esperar o apontamento dela da ordem de produção de retrabalho e depois segue o processo normal realizando os apontamentos aqui pela ordem de produção de prod padrão de produtiva mesmo Patrícia quando tem um retrabalho no estoque ele não muda não
né a gente não muda a conta contábil não né não muda não muda não tá Paula aí no caso uma ordem de retrabalho ela nem é vamos dizer assim contabilizada lá no estoque ele não muda o est dela não porque hoje O sistema permite fazer de duas maneiras eh o controle de estoque né até aproveitando e a gente já falar disso eu posso eh fazer uma contabilizar operação a operação ou só contabilizar na última operação o meu estoque quando eu contabilizo operação ou operação eh É como se eu tivesse movimentando eu tenho que ter uma
conta né para cada uma das operações eu faço esse cadastro lá configurando essa conta contábil dentro do sistema e o sistema contabiliza Todas aquelas operações que eh receberam o as confirmações mas caso eu não queira eu também consigo saber o estoque por operação não contábil né porque para que eu não fique enchendo o meu estoque lá eh o meu minha contabilidade com esses apontamentos eu aí eu consulto o estoque na as operações e faço o apontamento no estoque somente na última que somente na última a peça passa a estar disponível para paraa produção mas no
caso de retrabalho ela permanece não eh como se fosse não mexendo no estoque e ela fica esperando P que que vai acontecer com aquela peça se ela vai ser rejeitada ou se ela vai seguir depois para pra produção no normal entendi OK ag tá vendo que nesse momento é só tem quantidade de retrabalho aí ele vai aceitar e vai criar uma outra ordem de produção né aponto o retrabalho aqui nessa nessa nesta operação ela vai receber um registro de retrabalho mas também o sistema vai criar uma outra ordem do tipo retrabalho para poder receber o
apontamento depois Lembrando que a gente já até viu né Que Como que o sistema faz para criar Essa ordem de retrabalho ele vai lá e verifica no cadastro do do tipo de ordem de produção qual que é o tipo a ser considerado para retrabalho então ele cria uma outra ordem aqui com essa característica alguma dúvida aqui gente não tá ok não ok aí aqui agora a gente já terminou eh os lançamentos do sistema lembra claro que a gente não foi aqui pro cenário da eh da qualidade né Nós estamos focando nesse momento aqui o cenário
do da produção então a gente já passou aqui pelos lançamentos aqui porque aqui na na na vocês vão ver que tem não mas tem tanta tela aqui mas é porque aqui nesse nesse nesse login que eu estou ele mostra tanto eh como é que fala esqueci a palavra eh ver apontamento de produção então PCP antigo quanto PCP novo tá então é por isso que tá aparecendo esse monte de de telas aqui mas as principais do PCP Novo São essas aqui que a gente já passou por elas ordem de produção análise de capacidade planejamento de necessidade
e gestão da demanda a gente tem aqui a ordem planejada mas eh esse é a ordem planejada ela não é usada no sistema Hoje existe no mecanismo interno do MPS MRP ele cria uma ordem planejada que é um step logo que que ele já eh seleciona as demandas ele cria uma ordem planejada mas em seguida ela já vira uma ordem de produção então Eh existe a tela aqui tá vendo que ela nem tá me permitindo aqui a inclusão mas é um cenário que não é eh utilizado Tá então não vamos nem focar nessa na ordem
planejada porque ela é como se fosse um mecanismo automático do sistema que acontece lá dentro do MPS MRP não tem como a gente criar ela aqui eh manual não tá então seriam esses aqui os lançamentos do sistema gestão da demanda planejamento das necessidades análise do crp e a ordem de produção com essas características aqui que a gente viu e caso quando o o cliente não faz um apontamento de rejeito logo de imediato ele vai aí já vai pro cenário da da qualidade que aí aquela depois ele vai poder ir lá na qualidade e fazer um
rejeito daquela ordem de produção Porque existe uma tela específica aqui para isso nosso foco agora não é a qualidade mas vou mostrar essa tela aqui só para vocês entenderem o o mecanismo ó que eu tenho aqui ó o rejeito confirmação da ordem de produção e operação então quer dizer eu posso lançar agora um rejeito baseado né numa num apontamento de operação que eu fiz então o sistema vai carregar aqui eu não vou saber não trou até trouxe aqui ó tá vendo ele vai trazer aqui a confirmação que eu fiz para essa operação e eu vou
poder fazer o lançamento de rejeito A partir dessa tela aqui tá então eh então eu consigo fazer isso também confirmo toda a produção e depois faço os lançamentos de rejeito relacionados à aquelas Produções que eu acabei de de confirmar tá então vai ser a partir desta tela aqui que fica na qualidade aí na qualidade depois a gente Possivelmente vai ter né uma continuidade pra gente ver o que tá sendo criado de novo aí OK e agora a gente já conseguiria ver aqui uma tela também que a gente não passou por ela eh deixa eu ver
aqui deixa eu ver que eu queria entrar nela antes dos relatórios não miei ela aqui que é a clonagem da dos dados da lista técnica roteiro e versão de produção que a gente comentou até numa agenda que o carneiro tava aqui com a gente eu queria passar com vocês essa tela Deixa eu só ver se eu consigo achar ela aqui essa tela aqui essa tela aqui também é uma tela muito importante do sistema que é aquela que permite eu fazer clonar os cadastros existentes para um outro produto eu consigo clonar aqui o cadastro de um
produto clonar o cadastro para um produto planta lista técnica roteiro de produção e versão de produção é é por que que essa tela foi criada ela foi criada com o intuito de otimizar o processo de cadastro porque uma das grandes reclamações que a gente tem hoje que o pessoal fala que o sistema é é é lento para que eu consiga eh na verdade é trabalhoso para que eu consiga criar os pré-requisitos para eu trabalhar com a produção porque é tudo muito igual que eu tenho que informar mas eu tenho que fazer que os pré-requisitos mínimos
são né par produto planta lista técnica roteiro e versão de produção sem esses quatro cadastros eu não consigo fazer os meus apontamentos de produção usando a versão do PCP novo esse é o mínimo né que eu preciso tirando aqueles os cadastros que são obrigatórios aqui internamente Mas então a gente criou essa tela aqui para poder tentar facilitar eh otimizar esse processo porque o cliente pode ir lá criar um de um determinado produto ele pode clonar tanto para ele mesmo criando uma nova versão de produção ou para um outro produto de de destino aqui aí aqui
eu consigo também eh fazer a clonagem de um produto intermediário que seria eu poderia vir aqui pegar o 23415 e clonar um outro produto baseado nele produto intermediário e produto acabado tá ele permite os dois então ele vai realizar aqui a clonagem do produto não eu não preciso fazer a colagem do produto tá É uma opção que eu tenho aqui também nessa tela eu posso ter os produtos já cadastrados e clonar somente o o os dados eh de lista técnica para um produto planta R versão de produção então aqui eh usando desse mecanismo que que
falou aqui então ele já clonou vamos ver aqui agora ver se deu certo menos de um minuto é menos de um minuto isso aí Jefinho Então agora eu já ó tá vendo eu já tenho o produto origem 3415 Já criei o novo que é ele deu esse número para ele aqui e aqui eu já eu posso vir aqui e definir ó então eu quero clonar o quê aí eu Vou Clonar esse parâmetro produto planta da planta um que tá vendo que ele tem dois eu tem na planta um e na planta dois posso clonar os
dois também se eu quiser aí ele traz aqui para mim todas as listas técnicas qual qual a que eu quero né clonar vamos pegar aqui vou fazer tudo Só na planta um tá só para ficar mais fácil eh depois eu posso vir aqui também definir qual é o roteiro de produção que eu quero e qual a versão de produção que eu quero então igual a gente estava falando então a gente tá aqui na clonagem né do parâ produto planta lista técnica e roteiro roteiro e versão de produção eu vou fazer um teste Inicial aqui eu
acho que a versão de produção eu não preciso eh clicar aqui na clonagem uma uma vez que eu estou clonando lista técnica e roteiro de produção que ele vai clonar elas fazer um relacionamento entre os dois automaticamente mas eu vou confirmar isso aqui no teste que nós vamos fazer agora tá não e ou porque eu também tenho a opção de clonar só a versão porque vamos supor que eu já tenha eh o cadastro de lista técnica e roteiro mas eu quero clonar uma versão de produção ele já vai fazer essa clonagem só da versão vou
clicar aqui paraa gente poder fazer a clonagem do 23415 para esse produto novo dos cadastros é confirma realizar a CL análise dosos selecionados sim então aí agora o o sistema já clonou tá vendo igual o Jefferson falou é muito rápido para poder fazer essa clonagem claro que o cliente tem que fazer um a um né tem que fazer eh produto a produto tá então só pegar esse código desse produto aqui porque eu quero mostrar uma outra coisa com ele também aí aquele cenário do cliente que eh que a gente tava conversando que o carneiro até
perguntou sobre a questão do do orçamento de venda né que que ele ele quer focar eu preciso dos dados cadastrais do PCP para poder ter a visão de orçamento de venda Então é isso que ele precisaria fazer a minha sugestão usar da clonagem para poder otimizar o processo dele para ele não ter que ficar fazendo todos os cadastros manuais né mas eu não sei se ele mesmo assim ele achou que tava demorado né então então agora o que que eu vou mostrar aqui que a gente tem como clonar também os cadaços entre plantas eu vou
colocar o mesmo produto na origem destino e ele deveria ter deixa eu fechar a tela aqui e entrar de novo porque quando é o mesmo produto eh eh eu posso ele permite ali eu clonar por exemplo da planta um para planta dois deixa eu ver aqui se eu tô falando verdade ou se eu tô que tava já tava carregado tá vendo que eu eu eu coloquei o mesmo produto Eu Vou Clonar os dados de origem da planta um pra planta dois porque eu quero esse mesmo produto nas minhas duas plantas então ele já vai me
permitir fazer isso também então além de de produtos diferentes de um pro outro eu posso clonar do mesmo produto para plantas diferentes então aqui ó eu vou poder selecionar os dados da planta um que ele já até trouxe né que é o que eu eh criei lá partindo do 23 415 e agora eu já vou poder clonar ele para paraa planta dois ó tamb já já clonou então se eu for lá agora no cadastro paran produto planta pegar este produto aqui eu já vou ter o paran produto planta dele na planta um e na planta
dois e todos os outros cadastros também vamos só confirmar aqui se deu certo enquanto está carregando tem alguma dúvida gente eu fechei a tela sem perguntar não tá ok ok eu não sei assim se você eu eu acho bem prático sabe bem rápido de fazer né mas tem que ver aí aplicabilidade no cliente tá vendo aqui ó nós fizemos tudo por clonagem ele já tem ele na planta um e na planta dois se a gente entrar na análise técnica vai ter a mesma a a mesma característica na versão de produção roteiro todos eles lá então
Eh essa mecanismo que o sistema tem que facilita bem os cadastros quando o cliente quiser né utilizar desse mecanismo por exemplo ele pode fazer às vezes por características de produto ele pega um um macho um molde uma peça então Eh configura os cadastros para esses produtos e depois pros outros que são similares para todos os outros marchos por exemplo forem similares ele pode fazer a clonagem que vai otimizar o processo ó então para um produto planta já tá criado aqui sem eu ter que que entrar nessa tela para criar el foi feito lá pela clonagem
Ok deixa eu só incluir essa tela aqui PP 160 eu tinha deixado ela fora do nosso planejamento aqui mas eu senti falta dela só colocar ela aqui para depis eu ajusto então agora a gente já vai começar a ver os relatórios tudo bem até aqui Podemos seguir Já sim então a gente vai começar aqui ó relatório de estoque de produto pro processo pcpr RP 66 então o que que ele me eh me permite ver aqui eh ele exibe os dados de estoque dos produtos por por determinados centros de trabalho ele chama aqui por processo mas
ele vai mostrar é de acordo com os centros de trabalho ele vai lá vai pegar eu vou informar aqui um determinado produto numa determinada planta ele faz a explosão da estrutura eh deste produto e e busca para no estoque quanto que eu tenho desse produto em cada uma das fases para que eu Poss possa eh tá visualizando aqui ele permite essa consulta de eu visualizar quanto ti de estoque eu tenho cada fase por produto considerando que eu ele vai fazer a explosão da lista técnica dele também eu posso fazer ela aqui multinível ou pegar só
o produto 23415 tá quando eu marcar multinível Aí sim ele vai fazer a explosão de todos os níveis da estrutura vamos ver aqui os layout ele tem tá vendo que ele tem aqui eh ele ele não tem layout padrão do sistema ele tem apenas dois layouts específicos lá do cliente da da Sideral Ah porque esse relatório foi feito na época de acordo com o cenário deles mas ele o princípio dele é esse aí o que que ele faz ele traz aqui por produto Faz fez toda a explosão tá vendo que aqui ele ele foi lá
em tem informações de todos os centros de trabalho e aqui dos produtos que são eh que pertencem a aquele centros de trabalho ou são consumidos naquele centro de trabalho e ele me traz aqui a quantidade que eu tenho eh em estoque Qual que é a quantidade contável que eu tenho em estoque eu tenho esquisito aqui e ele calcula eh qual o tempo ele traz aqui a informação do tempo de processo que seriam daquelas atividades que eu vou ter que eu tenho previsto em cada um destes produtos aqui que no caso aqui são só produtos acabados
ou produtos intermediários ele traz o tempo de processo unitário que seria a soma de todos os tempos de todas as atividades e multiplica eh quando eu tenho aqui quantidade contável ele multiplica aqui me dando o tempo total que eu tenho eh de no meu estoque né qual que eu tenho Além de eu saber qual é a quantidade que eu tenho no meu stoque para esse produto eu vou também saber qual que é o tempo que eu já gastei né na produção deste produto de acordo com as atividades que eu tenho lá nas operações do do
roteiro então ele traz essa informação aqui inclusive aqui o o o estoque negativo e tem e um total aqui e ele fez uma ele calculou esse tempo aqui Possivelmente mas não mostrou uma vez que esse cara aqui negativo mas no total ele tá considerando ele pois nós temos que ver isso aí eu tenho um estoque aqui negativo de cinco peças e o meu tempo ficou menor né que meu tempo total continuaria sendo os 9 minutos 39 aqui um frente dessa tela aqui agora pegando o layout B vamos ver qual que é a característica dele aqui
eu acho que ele calcula aqui o tempo médio é a mesma a mesma configuração eh do do layout a vend que ele traz as informações aqui do centro de trabalho o produto a quantidade o tempo unitário dos processos e o tempo total eu vou ser sincera não sei qual que é a diferença dos dois leos existe mas eu não sei qual é eu não sei se eu vou olhar e falo para vocês amanhã tá aente esse aí tá tempo por meio auxiliar de produção e o outro tá eh atividade Ah verdade Ana Paula Obrigada É
isso mesmo tá agora lembrei é você me falou aí agora eu lembrei o que que é que lá naquele primeiro é exatamente o que eu disse tá a informação tá certinha ele ele pegou os tempos das atividades né das operações que são aquelas atividades ora homem ora máquina setup ggf ou qualquer outra que tiver lá e nesse cenário aqui ele foi lá e pegou os tempos que estão definidos lá no meio auxiliar de produção do roteiro vocês lembram que a gente viu lá que a gente pode acrescentar eh meios auxiliares para cada uma das operações
Onde eu posso colocar tempo de quais são as máquinas e qual é o tempo que eu vou gastar ou Quais são os cargos e qual o tempo que eu vou gastar de cada um daqueles cargos né Para quantas pessoas são então Eh Essa é a diferença um ele se baseou no tempo da das atividades e outro ele se baseou no tempo que eu coloquei lá nos meus meios auxiliares de produção el porque eles têm essas duas análises lá que muita das vezes eles colocam eu acho que ele se baseia mais nesse aqui que é do
Meio auxiliar de produção porque ele coloca lá geralmente são as máquinas especificamente o tempo só de máquina Então essa é a diferença mas eh é isso mesmo tá obrigada aí por me ajudar a lembrar aqui que a gente fez um Depois teve que fazer o outro aí o mesmo depois eu vou deixar aqui porque tem que conferir essa totalização aqui eu acho que no total ele tá considerando essa quantidade negativa aqui mas eu vou revisar aqui depois e e a gente olha deixa eu só ver se is aqui é É isso mesmo então Seguindo aqui
ele tem esse tem esses dois leads então que é um que é o tempo por atividades e o outro pelo tempo aqui do meio auxiliar de produção vou voltar no primeiro só para ficar claro para todo mundo que realmente aqui o título deles é diferente aqui ó esse aqui ele se baseia no tempos das atividades que são aquelas que são atividades que estão definidas lá nas operações e o Né que é o já como eu já disse ora homem ora máquina setup e assim por diante e aqui ele tá se baseando o layout B do
tempos definidos lá nos meios auxiliares de produção Essa é a diferença entre os dois layout aqui da na tela principal todos esses campos aqui são filtros tá que só podem ser utilizados eh para buscar as informações do produto no caso aqui quando eu deixo todos os status ele vai pegar a considerando né a lista Técnica Padrão e tem a opção aqui de multinível que pega todos os produtos ou se aqui também eu marcar essa opção ele vai trazer somente os produtos com saldo em estoque maior que zero se eu marco ele não vai trazer ele
vai trazer só o produto principal porque só ele que tem estoque até gerar aqui pra gente poder visualizar tá vendo que só o produto principal que é o primeiro né 23415 na expedição que tem stoque então eue trouxe só ele os outros ele não trouxe porque tem um que tem estoque negativo e os outros estão todos com estoque Zerado Ok alguma dúvida não ok eu vou sugerir pra gente parar aqui porque falta um minutinho só pra gente terminar e E aí a gente amanhã retoma com os outros relatórios amanhã não quarta-feira que amanhã eu tenho
que levar o Lucas no médico de manhã então não vou conseguir fazer o treinamento com vocês na quarta-feira a gente retoma e agora a gente vai seguir é nessa linha aqui dos relatórios que faltam pra gente visualizar Ok muito obrigada a todos boa semana bom dia