então dando continuidade aqui ao treinamento né hoje a gente vai ver outros cadastros nós vamos começar aqui então pelo cadastro de fórmulas cadastro de fórmulas ele fica lá noir aqui e PCP CD 111 vamos lá em dúvida se ele tava aqui então aqui a gente tem para que que serve esse cadastro de fórmulas ele é utilizado em outros pontos do sistema também mas existe uma cópia dele aqui dentro do do PCP que é onde a gente faz né o cadastro das fórmulas que serão usadas lá da dentro da chave de valor padrão para calcular o
tempo das atividades como a gente pode ver aqui ó eu tenho hora homem hora máquina setup eh expedição espera né Eh eh processamento vazamento e moldação manual então quer dizer todas essas Eh esses parâmetros aqui eles vão estar lá dentro da chave eh de controle né a chave de controle que vai ser aquela utilizada para poder fazer o cálculo da o cálculo das atividades e deixa eu mostrar aqui no centro de trabalho depois a gente vai entrar nesse cadastro aqui mas só para já fazer uma correlação eu falei chave de contro mas é chave de
valor padrão tá gente aqui ó eh a gente eh a chave de valor padrão depois ela vai ser relacionada aqui dentro do centro de trabalho que por sua vez vão ter aqueles parâmetros que a gente viu ontem né minuto isso tá aqui eh aí dentro Eh pera aí deixa eu começar de novo Pera aí só um pouquinho fiz uma confusão aqui até eu me confundi com esse tampo de parâmetro gente a tela para não ficar errado aqui vamos começar de novo á começar de novo aqui tá gente não ficar confuso que senão eu me confundi
aqui vou confundir vocês também aqui a gente tem o cadastro das fmas o que que para que que são utilizado esses cadastros de Fas utizado para calcular os tempos dentro lá os tempos de processamento desmanche e setup porque quando fazer uma programação da produção de uma operação né de uma de uma ordem de produção eu vou ter esses quatro tempos definidos lá que é o tempo de processamento é aquele que o tempo que eu levo para produzir o tempo de setup é o tempo que eu levo para poder preparar a máquina para iniciar a produção
e o tempo de desmanche é o tempo que utilizo para poder eh esperar que a peça passe por um resfriamento passe por um processo de de descanso né porque às vezes a peça precisa ficar ali em determinado tempo para poder acabar de de consolidar então esses seri os tempos que a gente tem lá dentro das operações que que a gente pode programar tanto o tempo de setup o tempo de processamento Quanto o tempo de desmanche então e todos esses tempos eles são calculados e e baseado nesse cálculo do tempo que eu vou levar que tá
definido lá em minutos eu vou fazer a programação da minha data de início e fim que que seria isso eu vou ter o início e fim de setup início e fim de processamento início e fim de desmanche pode ser que eu não trabalhe com com todos que eu trabalho somente com o processamento né porque o processamento é o tempo de produção da peça eh se eu não quiser trabalhar com os demais é só eu não colocar uma fórmula que vai me calcular este tempo por isso que eu faço essa configuração aqui das fórmulas porque aqui
eh eu vou dar um nome né paraa fórmula eh eu vou dar um nome aqui paraa fórmula por exemplo e dentro eh eh aqui da eu não sei se vocês já conhecem essa forma esse mecanismo aqui de eu configurar fórmulas para cálculo dentro do sistema eu posso usar funções operações e e Campos e quais são os campos que estão aqui disponíveis além dos parâmetros que a gente criou lá paraa chave de valor padrão que não sei se vocês lembram o que a gente viu ontem que é ora homem ora máquina e setup que são os
padrões do sistema mas também tem aquelas outras que eu vou poder eh criar né eh eu vou poder configurar de acordo com a minha necessidade então eu eu posso utilizar os parâmetros da chave de valor padrão paraa confecção da fórmula mas também outras variáveis que eu vou poder usar aqui por exemplo quais são as outras variáveis que são oferecidas aqui é o número de capacidades do centro de trabalho eu posso colocar na minha fórmula por exemplo quantas máquinas eh a quantidade de capacidade seria quantas máquinas ou quantas pessoas eu tenho né naquele centro de trabalho
para utilizar no processo de produção eh o tempo de slip né da da operação que também o número de de splits da operação que é uma outra informação que eu posso configurar também lá dentro do centro de trabalho e aqui eu vou ter a as quantidades né que eu vou poder utilizar para fazer esse cálculo que é a quantidade base do roteiro ou a quantidade de base da operação ou a quantidade da ordem de produção não necessariamente é uma delas né eu posso configurar uma fórmula que utilize qualquer uma dessas variáveis vamos para um exemplo
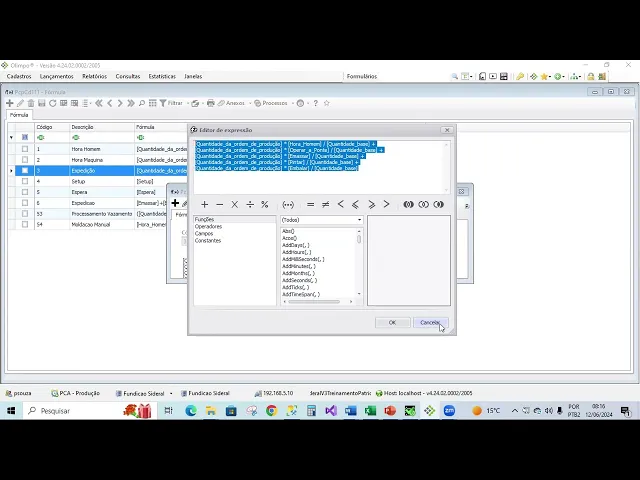
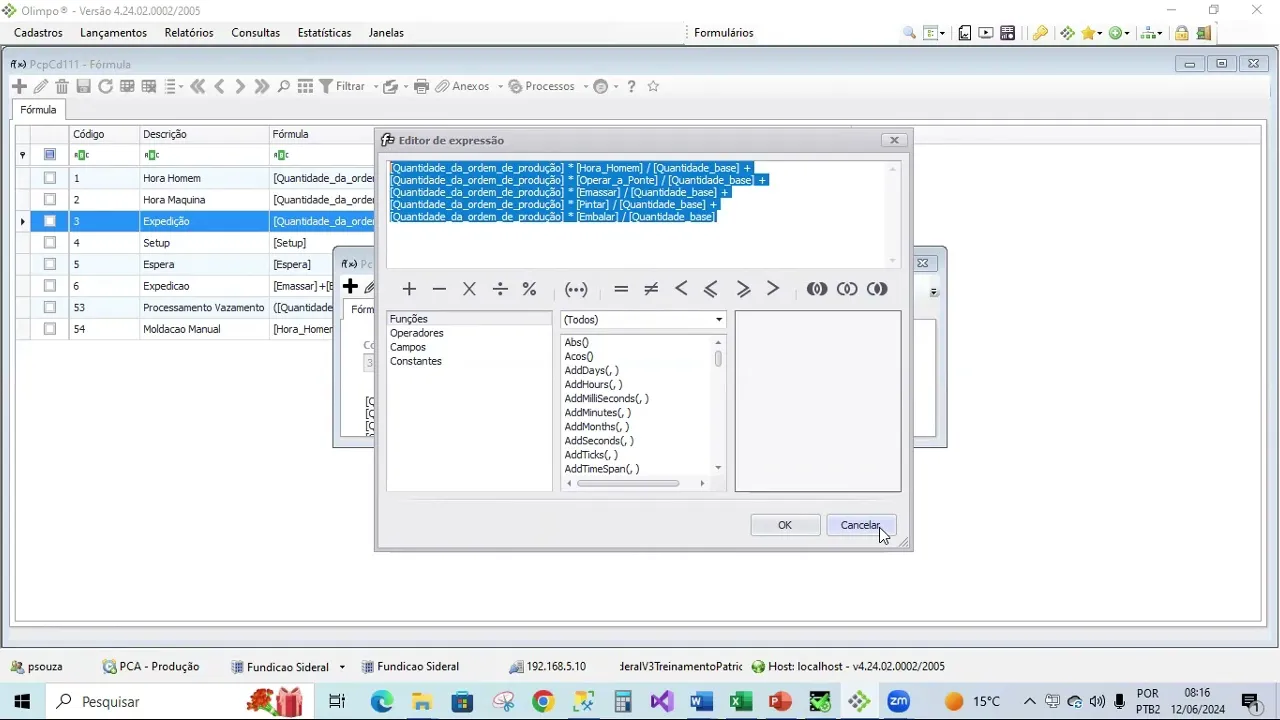
prático aqui então pegar uma fórmula já criada aqui eh que é essa aqui por exemplo que é a hora homem não que eu posso usar para o cálculo do processamento de tempo de processamento de um centro de trabalho que seja eh composto por pessoas né então o que que é a fórmula aqui ó ele foi lá e configurou a a fórmula que ele pegou dos Campos né que estão disponíveis ele pegou a quantidade da Ordem de produção vezes o tempo de hora homem dividido pela capacidade base então o que que vai ser o meu tempo
de processamento é o tempo que eu levo para a produção utilizando a minha o meu parâmetro da chave de valor padrão hora homem porque esse parâmetro da chavea de valor padrão ora homem eu vou configurá-lo lá no meu roteiro né que seria aquelas atividades que eu vou colocar então eu coloco lá aqui para produção O que que é essa quantidade base é a quantidade base que tá definida no roteiro para produção de 10 peças eu levo uma eh 10 minutos então eu eu fiz essa configuração no roteiro então para eu saber quanto tempo eu vou
levar para produzir 100 peças eu preciso fazer essa conta que é a quantidade da ordem de produção né que é 100 vezes o tempo que eu tenho lá que é o tempo de 10 minutos previsto dividido pela quantidade base prevista na no roteiro Então essa seria um exemplo que eu posso utilizar essa fórmula para compor o meu tempo de processamento então quer dizer eu pego quanto eu vou produzir vezes o tempo que eu gasto de hora h e divido pela quantidade base como a relação quantidade base por exemplo é 10 e eu levo 10 minutos
então se eu tiver produzindo uma ordem de produção de 100 peças eu vou levar 100 minutos porque eu vou pegar 100 x 10 e dividir por 10 vai ser 100 minutos então e eu posso configurar né Eh diferentes fórmulas vamos ver se tem alguma aqui configurada diferente Vamos ver Essa aqui ó de expedição é uma um ele colocou lá uma atividade né que utiliza esse esse parâmetro aqui de expedição e configurou uma fórmula para ela vamos ver o que que ele colocou aqui tá vendo ele já fez uma forma bem mais complexa por ele colocou
na expedição ele somou Ó que aquele ele fez todos ess essas somas né ele fez ó quantidade da ordem de produção vezes o tempo de or homem dividido pela quantidade base mas aí ele também coloca Possivelmente é uma outra atividade que tem lá que é o o operar a ponte então ele soma o tempo da de hora homem mais o tempo eh de operar a ponte mais o tempo de amassamento mais o tempo de pintura mais o tempo de embalagem porque eh Possivelmente olhando para essa fórmula aqui me leva entender que ele tá usando todas
todos estes parâmetros aqui como sendo atividades lá dentro da operação do roteiro e para compor o tempo de processamento daquela peça é o tempo eh total da soma de todas as atividades por isso que ele fez essa fórmula aqui mais complexa Ok mas a gente vai ver aonde que eu vou colocar essa fórmula aqui para que eu possa definir que o tempo de processamento ou o tempo de setup ou tempo de desm vai ser calculado baseado nela Deu para entender gente Patrícia eh só uma dúvida não precisa de colocar parênteses aí não porque na fórmula
como Tá misturando multiplicação com soma não dá problema não é como ele vai fazer eh na lógica né matemática ele vai priorizar Primeiro as multiplicações e as divisões para depois somar não vai dar problema não mas o ideal é que ele colocasse tá na pa quando eu vi essa fórmula aqui foi uma coisa que me estranhou também eh Seria o ideal que ele colocasse aqui os parênteses para que ficasse eh Lógico né a a memória de cálculo igual a gente tá acostumado mas aqui pelo que eu vejo aqui como ele vai priorizar sempre eh as
multiplicações e depois as divisões para depois somar né que é a regra base da Matemática eh não vai dar erro não mas é o ideal é que ele tivesse feito aqui com os parênteses tá para não correr nenhum risco de de ter lá no meio do caminho um uma conta errada que ele precisa realmente fazer primeiro todas as bases de cálculo aqui As Memórias de multiplicação e divisão de todas as as as atividades aqui para depois somar O resultado é é bom se ficar atento a isso porque às vezes você configura uma fórmula e a
forma dele interpretar se você não colocar os parênteses corretamente pode dar um problema essa aqui eu acho que não daria erro não mas é bom que Se colocasse e aqui ó quando eu crio a fórmula eu tenho como simular pera aí deixa eu salvar primeiro aqui eu fiz as alterações lá né então eu tenho como vir aqui e aí ele já vai me eu eu consigo simular para eu saber qual que vai vai ser o o meu resultado por exemplo se eu colocar aqui 10 minutos em todas as a os parâmetros e vou colocar que
aqui ele me pede todas as variáveis tá ó que aqui ele tá me pedindo os tempos né que são o os os parâmetros e aqui eu vou colocar vou pôr qu 100 e vou pôr 10 aqui só para ficar uma conta fácil tá então para cada 10 peças eu gasto 10 minutos em cada operação e eu tô querendo introduzir Eh 100 naquela ordem de produção colocando essas informações aqui calculando clicando aqui no simular ele vai me dar um resultado realmente 500 né porque eu vou gastar 100 minutos em cada uma das operações e somando todas
aqui que eu tenho cinco vai dar 500 minutos é uma forma que eu tenho aqui na hora de cadastrar a fórmula eh de testá-la antes de colocar ela lá nos no no processamento efetivamente do centro de trabalho que depois vai ser utilizado lá dentro do Ok eh até vou testar aqui Ana Paula essa pergunta que você me fez ele não salvou com as alterações que eu fiz tá vendo não sei por deveria ter salvo deixa eu ver aqui deixa eu fazer de novo aqui só no primeiro aqui pra gente ver se ele vai salvar senão
depois a gente tem que revisar isso aí que eu vim aqui e alterei Vou salvar Vou salvar aqui ele não tá salvando a alteração não depois eu vejo depois a gente vê isso aí Fabi se a gente abre um um h lá pro pessoal eh arrumar porque ele deveria estar salvando as alterações que eu fiz eh alguma alguma outra dúvida eu não sei se eu respondi sua pergunta Paul não ok Deu para entender Ok então aqui as fórmulas podem ser confeccionadas né fica a critério da pessoa Eh aí a gente tem que tomar cuidado né
Na hora de fazer aqui por exemplo essa fórmula aqui me estranha na hora que eu vejo mas eu não sei qual que foi o propósito né que ele pega a quantidade divide por por ela mesma e Multiplica pelo tempo de espera eh né não sei porque que qual é o propósito dessa dessa conta aqui porque uma quantidade dividido por ela mes sempre vai dar um né então eh e aí multiplicar pelo tempo espera seria só colocar aqui o tempo de espera mas eh não vai dar erro mas a a a conta em si aqui não
vai ter muita aplicabilidade mas pode ser criado da forma que a pessoa considerar melhor tá vou dar uns exemplos práticos eh eh lá por exemplo na na Cid geral tem um processo produtivo deles lá que eles precisavam considerar sempre um tempo fixo eh de espera ao final do processo então ele foi lá em todas as peças daquele processo né daquele centro de trabalho colocou um tempo de espera de cada uma e colocou esse tempo para ser somado no processamento para que ele não tivesse que apontar a operação o o a atividade ou o que quando
eu defino que as eu vou trabalhar com setup processamento e desmanche o sistema vai esperar que eu faça o apontamento de tempo dessas desses quatro desses três variáveis para que eu não tenha que fazer o o Às vezes o apontamento do tempo de desmanche que seria o tempo de espera eu posso criar uma atividade colocar que esse tempo de espera é fixo e somar esse tempo no meu tempo de processamento para que eu possa ter somente o apontamento do tempo de processamento de produção da peça Ok mas Então nós vamos ver isso aqui na prática
colocando isso aqui na roteiro lá no roteiro lá no centro de trabalho eu acho que vai ficar mais claro para vocês qualquer dúvida vocês podem me falar tá gente vamos lá Seguindo aqui então vamos seguir no roteiro aqui eh O próximo vai ser o cadastro do centro de trabalho aí cada cada cadastros que a gente passa a gente tá afundando aqui um pouco mais né mas aí a gente chega no dos principais cadastros né todos são importantes mas esse aqui é onde eu faço quase que uma junção de muitas das informações que eu coloquei até
agora e ele eh parametriza muitas informações que vão ser utilizadas para paraa criação tanto dos roteiros quanto das ordens de produção é um cadastro que a gente trabalha com níveis se a gente consultar aqui nessa base de dados que eu estou ele tem diversos né Tem uma série de de centros de trabalho já definid então o que que o cliente faz aqui ele vai definir Quais são os centros de trabalhos produtivos que que o processo dele vai passar ele pode colocar vai definir todos mesmo que aqueles que program ou não depende depois a gente vai
ver isso lá no vai colocar isso lá no roteiro mas ele vai definir se eu tiver cinco cinco processos produtivos que é o o o vazam por exemplo pode vamos pegar até mais exemplos ó eu tenho lá na na fundição né eu tenho a fusão eu tenho a a macharia eu tenho a moldação eu tenho o vazamento o e o acabamento vamos vamos resumir nesses cinco então para cada um deles eu teria um centro de trabalho cadastrado se a gente olhar aqui nesse cadastro da desse cliente que é a Ceral eu vou ter deixa só
ordenar aqui pel identificador Pode ser que fique mais fácil pra gente ver a ordem que eles cadastraram tá vendo ó eh todos esses aqui ó ele ele e ele tem muitos muitos mais né do que esses que eu falei que ele já ele começa lá na preparação baria então ele tem pra preparação de areia pros misturadores porque aí esses três centros de trabalho eles têm o mesmo propósito de produção mas são centros de trabalho diferentes então ele foi cadastrando ó cadastro preparação de areia misturador macharia moldação que são vários tipos correção de fusão o v
e o um vazamento em si que aí ele tem duas dois vazamentos e todos os processos seguintes né que são centros de trabalho de acabamento então ele tem todos estes aqui por exemplo já vou afirmar para vocês que são centros de trabalhos produtivos utilizados na planta um da aceral e os demais aqui que são com códigos maiores são aqueles que eles utilizam lá na na planta dois na na filial vamos pegar um exemplo de um aqui vamos pegar o 420 que é um dos mais utilizados por eles pra gente poder ver os as configurações dele
ele ele não trabalha com níveis mas o cliente pode ter criar uma hierarquia né pros centros de trabalho eh por exemplo aqui no cenário que ele tem várias mold dações ele poderia criar um centro de trabalho nível dois colocando que é moldação e os níveis uns ele colocaria moldação codebox moldação manual e assim assim por diante quando eu venho aqui eh eu defino para qual centro de trabalho para aqueles a Qual planta aquele centro de trabalho vai pertencer e eu defino também para fazer uma correlação com um outro cadastro que a gente tem no sistema
que ele é utilizado lá na parte contábil que é o o centro de atividade então Eh porque o centro de trabalho ele foi criado no estádio posterior do sistema no qual a gente tinha lá o centro de atividade Então como o centro de atividade era estava em raizado no sistema em vários pontos então eu correlacion um centro de trabalho com um centro de atividade eh dentro do do do meu sistema porque aqui o centro de trabalho eu foco só naquelas do processo produtivo e o centro de atividade ele já tem outros propósitos que a gente
sabe que é direcionamento de custo e assim por diante então por isso que eu faço essa relação e ele é um campo aqui obrigatório nesse exemplo ele tá a relação de mesmo código né porque ele tem um centro de de atividade né que recebe direcionamentos de custo de mesmo código do centro de trabalho dele mas a gente precisa fazer essa correlação Eh aí depois eu venho aqui eu falo eh qual que é a utilização desse centro de trabalho se ele é um centro de trabalho de produção manutenção qualidade ou todos eh né que todos se
aplicariam aos anteriores aqui no caso hoje a gente utiliza muito para para a produção claro né eu vou configurar os centros de trabalho com utilização na produção n mas eu eu tenho essa essas outras opções aqui eh aí eu vou falar qual que é o tipo desse centro de trabalho ele é composto eh por pessoas mão de obra ou por equipamentos eh por exemplo e a a moldação manual lá da Sideral é um centro de trabalho do tipo mão de obra porque como é ele é um processo de moldação manual o principal recurso utilizado naquele
centro de trabalho são as pessoas porque é um processo feito manualmente por elas mas quando eu falo da moldação codebox por exemplo que é um outro tipo de moldação que é feito numa máquina eh eu vou ter no o tipo sendo considerado como equipamento porque o principal recurso utilizado naquele centro de trabalho é um equipamento não quer dizer que é só o equipamento mas a gente considera aqui a característica principal dele Ok eh esse parâmetro aqui ele define se os componentes utilizados né que são os componentes definidos lá na lista técnica do produto que passa
por esse centro de trabalho se a baixa do estoque deles vai ser feita automaticamente pelo sistema que aí ele vai lá vai eh vai identificar esse fag aqui que quando eu tiver realizando o apontamento de produção de um centro de trabalho onde a baixa automático esteja definido ele já vai lá e vai pegar todos os materiais que estão correlacionados né naquele centro de trabalho daquela naquela operação daquele centro de trabalho e já vai realizar a baixa no estoque eu defino aqui quem que é um o responsável por esse centro de trabalho aí no caso seria
o cadastro de pessoas né de funcionários aqui que eu vou colocar não é um campo obrigatório mas ele tá aqui para eu poder definir e e eu faço a relação ontem vocês lembram que a gente viu a questão das chaves de controle e da chave de valor padrão quando eu informo eu vou relacionar Qual que é a chave de controle que eu estou configurando para esse centro de trabalho colocando essa informação aqui que aí a chave de controle é aquele onde eu defini se ou não sente trabalho se ele permite retrabalho ou não se ele
eh faz o o a o fornecimento pro stoque automaticamente Qual que é o tipo de apontamento dele se é obrigatório possível por Marco não sei se vocês lembram desses características né então eu falo qual que é a característica de chave de controle para esse centro de trabalho colocando essa informação aqui e aqui eu coloco também qual que é a chave de valor padrão que a chave de valor padrão vai ser composta por eh parâmetros que vão ser utilizados nas atividades de uma determinada Operação lá dentro do para esse centro de trabalho dentro da ordem de
produção quando eu coloco aqui a a chave de valor padrão ele já me oferece aqui quais os parâmetros que estão relacionados com com com essa chave e eu vou definir aqui se o apontamento dessa informação que quando eu tiver realizando o apontamento de uma ordem de produção essa eh esse parâmetro dentro das atividades previstas ele vai ser obrigatório informar o tempo não obrigatório o sistema não vai validar vai ignorar se a pessoa colocar ou não vai ser indiferente alguma dúvida até aqui não Ok vamos seguindo então eh e aí eu tenho eh dois pontos aqui
que eu vou configurar as informações para dois pontos importantes que nós vamos ver daqui a pouco eh quando a gente fala aqui de capacidade eu vou tá falando de características de programação da produção lá dentro do do crp e eh como que eu vou explicar isso aqui porque a gente não chegou lá ainda né então vou dar um um um uma visão aqui só para poder fazer uma correlação do que eu tô falando quando eu falo de capacidade eu vou eu vou analisar aqui as informações que vão me definir qual que é o tempo disponível
para aquele centro de trabalho Qual que é o percentual de utilização quais são as unidades de medidas que eu vou utilizar E essas informações aqui vão ser utilizadas quando eu tiver fazendo o balanceamento tanto pro pro pro crp quanto pro MPS MRP que aí aqui ela elas ficam eh juntas né E quando eu falo aqui da programação vou explicar isso aqui primeiro para ficar um pouco mais fácil eh eu venho aqui e falo vocês lembram que nós falamos agora H pouco das fórmulas que vão ser configuradas para eu poder definir os meus tempos de setup
processamento e desmanche que com esses três tempos quando eu tiver programando uma ordem de produção eu vou definir a minha data de eh prevista de início e fim de cada uma de cada um desses tempos aqui então lá dentro de uma operação de uma ordem de produção O que que eu tenho eu tenho três tempos tempo de setar processamento desmanche e eu tenho seis datas que é as datas de início e fim de setup início e fim de processamento e início e fim de desm como que esses tempos eh vão ser calculados para posteriormente eu
definir essas datas de início e fim através de Quando eu colocar aqui nesse no centro de trabalho aqui nessa aba de de programação as informações eu defino uma fórmula que eu vou utilizar pro setup uma fórmula que eu vou utilizar para o cálculo do tempo de processamento e uma fórmula que eu vou utilizar para o cálculo do tempo de desmanche aí se a gente olhar aqui ó eh ele esse centro de trabalho 420 ele não considera setup Então as datas de início e fim de setup vão ser nulas e o tempo de setup vai ser
zero eh e ele ele considera processamento e desm qual que é o como que vai ser a memória de cálculo para ele calcular o tempo de processamento vai ser a quantidade da da ordem de produção que está sendo a quantidade da ordem de produção vezes o tempo de hora homem definido lá na atividade dividido pela quantidade base da do roteiro Então essa é a fórmula que ele vai utilizar para calcular o tempo de processamento com o cálculo do tempo de processamento em mãos x minutos ele vai conseguir calcular depois a data de início e fim
quando ele estiver programando o sist a a ordem de produção dentro do sistema e aqui também ele vai utilizar o tempo de desmanche e o tempo de desm ele vai ser um tempo fixo que ele vai colocar lá na atividade né no parâmetro dentro da atividade que vai ser chamada de espera por exemplo para toda a ordem de produção após Eh toda a ordem de produção planejar para cada 100 peças que vão instalar ele tem que esperar Du horas para que aquela peça possa seguir pro processo produtivo então considerando esses parâmetros que estão aqui eh
ele não vai ter tempo de setup ele vai ter tempo de processamento e tempo de desmanche então quando ele tiver realizando um apontamento da ordem de produção ele vai definir eh a data de produção e o tempo de processamento que foi necessário E também o tempo de desmanche ele vai ter que informar essas duas datas quando ele tiver fazendo o apontamento dessa ordem porque o sistema vai planejá-la considerando esses ess esses dois tempos aqui e aqui eh aqui ele me permite eu simular é aquela mesma ideia que a gente viu lá dentro do cadastro da
fórmula e depois aqui ele permite também eu validar se essa fórmula aqui tem algum erro de sintaxe ou não a validação ele Confere o erro de de de sintaxe tem alguma coisa que ele não tá conseguindo calcular essa fórmula e eu posso também simular Qual que é o resultado que que que ela vai me trazer e e aqui eu tenho esse parâmetro aqui ó porque eh vamos voltar aqui porque senão vai ficar eh confuso Vamos lá eh vou explicar aquele parâmetro já tá vendo que eu venho aqui e defino o número máximo de capacidades individuais
que esse centro de trabalho possui o que que seria isso eh um centro de trabalho por exemplo vazamento lá na fundição ele tem uma máquina só que faz esse processo então quer dizer o número de capacidades que ele tem é uma só porque é uma máquina para fazer todo o processo produtivo mas quando eu tô falando por exemplo do processo de produção que é rebarbação rebarbação são vários eh Box né com várias pessoas eh fazendo o processo de rebarbação ao mesmo tempo então eu posso vir aqui e vou falar que o meu número de capacidades
individuais que eu tenho são cinco Porque toda então toda a minha disponibilidade de tempo que eu tiver nesse centro de trabalho ele vai ser multiplicado por cinco porque seu trabalho de sete tá vendo que eu já vou tô definindo aqui ó trabalho de 7 às 16:48 e não tem intervalo então eu tenho eh esse horário aqui para uma capacidade se eu coloco aqui que eu tenho C ele vai multiplicar essa minha disponibilidade por C aqui ó tá vendo aqui ó eu vou voltei aqui para um só pra gente ver o sistema fazendo essa conta ó
de 7 às 16:48 sem nenhum intervalo eu tenho eh 9:48 disponível para esse centro de trabalho considerando que ele tem um percentual de capacidade de utilização de 90% porque ninguém é 100% do tempo disponível Nem um nem inclusive um centro de trabalho eh ele vai est com considerando de 9:48 eu vou ter 8:49 e12 segundos eh tem alguém falando alguma coisa não então vamos seguir então eu tenho de 9:48 eh voltando aqui né então eu tenho um tempo disponível de 9:48 considerando esse intervalo que eu coloquei aqui pro pro centro de trabalho com utilização de
90% eu chego então numa disponibilidade de 8 hor 49 minutos e 12 segundos para uma capacidade quando eu venho aqui e coloco aqui que eu tenho cinco capacidades o meu tempo ele é multiplicado por cinco porque eu considerando que eu vou ter cinco vezes mais o tempo de uma capacidade né porque eu tenho cinco aqui então passou para 40 24 horas 06 minutos e considerando isso aí é eh esse parâmetro aqui que a gente estava falando e vai vai vai ser definido que é o balanceamento entre as capacidades no crp o que que seria isso
quando eu tenho uma capacidade só isso é indiferente mas no cenário onde eu tenho mais de uma quando eu tiver fazendo eh após executei o MPS MRP fui lá para o crp que é aquele eh eh programação refinada né dentro do do do processo que nós vamos estar vendo como que eu vou eh Balancear as capacidades que eu tenho é como se eu tivesse definindo se o meu Balan balanceamento ele vai ser horizontal ou vertical o que quando está desmarcado é como se fosse um balanço vertical primeiro eu encho o a uma eh porque aí
o sistema faz é como se ele na hora que ele tiver fazendo o processamento ele criasse cinco caixinhas lá dentro desse centro de trabalho quando ele tá programando ele lá no crp e e o o balanceamento vertical quando ele não está balanceando ele vai fazer uma locação vertical ele vai preencher toda a a capacidade um primeiro para depois passar para dois e assim por diante quando eu marco aqui que eu tenho um balanceamento entre as capacidades é É como se eu pudesse produzir um pouquinho em cada uma delas se eu tenho uma ordem de produção
que levaria 100 minutos e eu tenho cinco capacidades eu vou considerar que eu vou produzir gastando 20 minutos em cada uma da das capacidades aí nesse momento ele tá fazendo um balanceamento considerando a locação horizontal ele coloca um pouco em cada uma e vai preenchendo todas elas ao mesmo tempo é é uma forma diferente tá gente de de trabalhar é o objetivo é sempre ele ocupar as 40 4 horas que estão disponíveis no dia mas eu posso fazer esse preenchimento das minhas capacidades das duas formas que vai se por exemplo não deu 44 horas vai
sobrar um pouco de tempo em cada uma ou se quando eu estou marcado com essa opção aqui do balanceamento ou se não desmarcado se vai eh vai sobrar tempo em uma capacidade somente no final né Que Eu preencho todas até encher preencho a primeira até encher preencho a segunda preenche a terceira preenche a quarta e sobra o tempo lá na quinta é como se ela tivesse totalmente vaga né E aí eu tenho tanto esse balanceamento aqui entre as capacidades quando eu vou fazer o crp se aqui está marcado e aqui também eu tenho essa essa
a característica é a mesma tá do que eu falei até agora e eh se eu vou fazer esse balanceamento quando eu estou calculando o mmps RP também ou não né então seria um balanceamento é uma programação vertical ou uma programação horizontal não estou balanceando eu faço uma programação vertical dentro das capacidades preenchendo uma a uma primeiro se eu faço se eu trabalho com balanceamento eu faço uma programação horizontal onde eu vou colocar distribuir aquela ordem de produção um pouco em cada uma das capacidades Isso é uma memória de cálculo feita eh em tempo de execução
tá não existe isso gravado em algum lugar paraa gente depois ir lá e consultar como o sistema fez eh ele utiliza desses parâmetros para fazer a memória de cálculo em tempo de execução para definir como que ele vai poder fazer o o a programação da produção e aqui a gente tem um vou falar desse parâmetro aqui também eh se eh me fala se esse mesmo centro de trabalho ele pode ser usado em mais de uma operação ao mesmo tempo dentro de uma ordem de produção por exemplo existem duas operações que passam eh um determinado produto
nele existe lá dentro do do roteiro dele duas operações que passam pelo centro de trabalho 420 aí Aqui eu só vai se ele só vai permitir eu colocar se esse parâmetro aqui estiver marcado eh e o que que acontece hoje na prática dos nossos clientes ninguém utiliza mais o o mesmo centro de trabalho em duas operações n Então esse parâmetro aqui na prática né de todos os clientes atualmente ele é sempre desmarcado porque é é um processo pouco comum tá eu ter mais de uma operação que acontece dentro do mesmo centro de trabalho continuando aqui
eh qual vou considerar Oi só uma dúvida quando faz o balanceamento tem algum critério para fazer essa divisão ou por exemplo Ah eu tenho 20 na programação a capacidade é cinco ele vai dividir 20 por C igualmente ou ele usa algum critério não ele divide igualmente igualmente igualmente igualmente ele vai dividir Igualmente e tentar colocar um pouco em cada uma delas aí nós vamos ver aqui Ana Paula quando eu chegar aqui eu falar aqui sobre a variação de capacidades que ele vai dividir igualmente em todas elas mas com considerando um um mais um parametro Zinho
aqui que nós vamos colocar caso o cliente queira trabalhar tá mas é igual é igual em todas se eu tivesse cinco ele vai dividir aquele tempo por cinco se eu tiver três ele vai dividir aquele tempo por três e colocar um pouco em cada uma delas igualmente OK depois eu vou complicar mais um tiquinho aqui mas vamos aos poucos eh aí eu tenho aqui também gente um um outro parâmetro que é a capacidade secundária porque o quando qual que é a primeira eh unidade utilizada no sistema para poder fazer eh um uma locação né de
tempos e programação da produção dentro de um centro de trabalho primeiro primeiro ele utiliza o tempo né porque o tempo ele vai tá definido lá quanto que eu gasto de processamento quanto que eu gasto de setup quanto que eu gasto de desmanche então ele vai pegando esse tempo vai alocando nas capacidades dentro do centro de trabalho até chegar um limite de 44 hor 6 minutos que é esse exemplo que nós estamos aqui só que além do tempo que é esse o tempo é a permissa padrão não tem como eu fugir dele tá a menos que
eu não coloque tempo nenhum mas não faz sentido o tempo é a premissa padrão que o sistema utiliza mas o cliente também pode querer utilizar uma outra unidade de medida que é no caso a gente coloca aqui essa eh capacidade secundária que aí ele coloca uma outra unidade de medida e define Qual que é a capacidade eh para essa unidade de medida diária tá isso aqui seria uma capacidade diária dentro do centro de trabalho então nesse exemplo aqui do do da fusão eles utilizam a unidade secundária como quilo eh como quilo e utilizando uma capacidade
máxima de 72.000 kg quer dizer 72 toneladas Como que o sistema calcula isso para ele utilizar essa unidade secundária eh dentro dos produtos que passam por esse centro de trabalho aqui ele vai ter que ter lá eh a unidade de conversão cadastrada para aquele produto para aquilo porque o sistema vai vai olhar o seguinte Ah então eu tenho uma unidade secundária a considerar para estes produtos que estão aqui eu tenho uma conversão definida naquele acionamento lá produto unidade de medida convertendo esse produto para aquilo Porque aí ele olha isso E aí ele utiliza os dois
critérios ele vai preencher esse centro de trabalho com 44 horas 6 minutos mas também até atingir o limite de 72 toneladas então ele faz o critério analisando as duas condições tanto o tempo quanto a capacidade secundária que no caso aqui são quilos o que atingir primeiro para tá então eh o eh o sistema dá essa flexibilidade para eu olhar tanto o tempo que é o padrão do sistema Mas eu posso também olhar uma outra unidade que no caso aqui do vazamento se eles utilizam 1 kg porque ele não é mesmo que ele tenha 44 horas
e 6 minutos disponível no dia ele não é capaz de produzir mais que 72 toneladas 72.000 kg então o o sistema faz esse essa equalização olhando tanto para o tempo como para a as capacidades secundárias que são kilos alguma dúvida mas hoje eu não relaciono lá no produto unidade de medida com quilo não o kilo já é a própria peça o próprio peso que tá lá no cabas do produto não assim não sei se com PCP é diferente né mas com o do sistema é é aí Ana Paula você fez uma boa observação quando a
gente olha pro kilo não é necessário fazer o relacionamento tá mas se eu tivesse Qualquer uma outra unidade de medida aqui eu preciso fazer o relacionamento eh o exemplo de quilo Realmente você tem razão porque aí o sistema que no PCP utiliza o mesmo critério do resto do sistema para que ele não tenha que que ficar mudando né essa relação toda vez que o peso do produto mudar por exemplo Mas eh e eh se eu for tiver qualquer outra unidade dividida de diferente eu tenho que fazer o relacionamento produto unidade de medida o pessoal utiliza
muito eh o exemplo prático lá da das fundições eles utilizam muito o o o peso do Cacho que que é no no no vazamento né para poder fazer a a locação Considerando o peso do Cacho porque o cacho ele é é um peso em quilos mas é um pouco diferente porque eu posso produzir duas peças ao mesmo tempo na lá na no processo produtivo do vazamento nós vamos ver isso aqui também depois a gente pode aprofundar esses detalhes a hora que a gente estiver vendo os exemplos aqui da cideral de como que estão configurados os
roteiros deles aí ele vai lá e cria uma unidade de medida que chama Cacho eu vamos ver se ela deixa eu ver se el tem ela aqui eh deixa eu ver não tem sei como que ele configurou isso aqui ele não eu ele não não sei como que ele chamou ela mas vamos pegar aqui um exemplo que fosse pacotes né que fazendo essa correlação do caixa então em cada pacote cabem duas peças então ele vai lá e vai fazer o o cadastro no relacionamento produto unidade de medida considerando essa essa unidade de medida aqui de
pacotes e vai chegar no máximo em 72.000 pacotes por dia tirando aqui um um pouco do quilo que você tem razão eh não é necessário fazer uma vez que o sistema utiliza o o próprio peso unitário definido no cadastro do produto mas para qualquer uma diferente de quil eu tenho que fazer pessoal utiliza muito por exemplo lá na moldação a moldação ela não é medida pelo peso do molde e sim pelo pela questão da do eh o peso da Areia né que que é eh utilizada para para poder preencher o o o molde então eles
u cadastram uma unidade de medida diferente e fazem esse relacionamento produto unidade de medida para que além do tempo ele considere também a a a é como se fosse o peso da Areia considerado mas que é diferente do peso do molde então ele cadastra com unidade de medida diferente para isso OK OK vamos lá então continuar aí a gente tem aqui o calendário de fábrica vocês lembram aquele cadastro que a gente fez lá no início né Eh do calendário então eu vou definir qual que é o calendário que esse centro de trabalho vai seguir e
qual que é a sequência de turnos que esse centro de trabalho também vai seguir para eu poder fazer a a minha programação da produção aí ele vai olhar eh qual que é o início e fim né do centro de trabalho aqui vai olhar qual que é o início e fim do turno para poder pegar o sequenciamento a partir de qual turno que ele que ele vai começar a fazer a programação aqui eu posso eh definir eh propriamente aqui sobrescrevendo o que tá lá no turno eh os intervalos não produtivos para esse para esse centro de
trabalho então aqui é um um um cadastro você que a gente cadastrou os intervalos da os intervalos não produtivos né Aí eu Eh vamos supor aqui aí ele vem aqui seleciona que vai ser a janta então vai ser de 2as às às 3 da manhã então vai ser uma hora de intervalo não produtivo com o horário que tá aqui no turno não faz muito sentido né gente mas vamos vamos pegar aqui um almoço para fazer mais sentido então o almoço vai ser 1 hora de meio dia de meio dia a 1 ok então ele não
vai olhar para esse parâmetro aqui se eu ponho aqui e qual que é a diferença entre os dois se eu ponho aqui 1 hora ele vai diminuir a minha capacidade para 8:48 mas eu não sei que hora que esse intervalo não produtivo acontece pode é uma hora menos eu não mas eu não sei que hora que é essa então eu vou deixar eu vou programar começando 7 horas da manhã com mais 8:48 considerando 90% de utilização aí o que que eu eh para eu poder definir que eu não quero que Programe de meia até um
que é o horário que o turno vai que o turno vai estar em horário de almoço eu tenho que vir aqui e colocar um intervalo no produtivo porque aí sim ele vai começar às 7 da manhã para meio-dia volta às 133 e termina às 16:48 entendeu a diferença entre os dois parâmetros se alguém falou eu não não ouvi tá gente eh Seguindo aqui né que nem se disz cada vez que a gente aprofunda a gente vai descobrindo mais conceitos e mais particularidades eu mostrei para vocês aqui que a gente tem o tempo de de setar
processamento e desante que eu considero quando eu tô fazendo a programação da produção aí fal Mas por que que tem esse esses eh eh aqui de novo essas fórmulas aqui ó é é fórmulas para o cálculo da capacidade quando que essas fórmulas aqui são utilizadas elas são utilizadas quando eh dentro do crp que eu vou fazer um balanceamento mais refinado da minha programação caso eu tenha que eu queira definir alguma eh algum esses tempos de forma diferente não é comum Tá mas o sistema dá essa opção eh O que é o comum eh se eu
gasto 10 minutos na produção no processamento eu vou gastar também 10 minutos quando eu tiver fazendo a análise lá no crp mas caso por algum motivo a pessoa considere que quando ela tiver fazero um refinamento da da programação da produção que é o que o crp faz ela tenha um tempo de processamento mais otimizado ou não tenha o tempo de espera que ela não queira considerar por exemplo porque o tempo de espera faz que com que ele aloque né aquele aquele tempo lá dentro do centro de trabalho que o centro de trabalho como se vai
ficar parado esperando a a a aquele para para seguir pro processo adiante caso exista alguma diferença eu configuro fórmulas diferentes senão eu vou colocar as mesmas fórmulas que aqui no caso pegando esse exemplo aqui da Ceral lá no 420 ele coloca idêntico ele não tem tempo de setup nem na programação da produção não nem no no crp não tem tem ento eh tem tempo de processamento com a fórmula 1 e tem tempo de desmanche considerando na fórmula C os tempos são provocar alguma diferença caso ela qu Eh aí vamos lá mais parâmetros que a gente
tem lá no no no nivelamento crp né que é a análise lá do processo do crp que é o refinamento da programação da produção qual que é a minha ordem desse centro de trabalho dentro do meu processo produtivo considerando que essa ordem ela é definida eh de trás para frente eu pego o último processo que é por exemplo a Expedição que vai ser o in e vou para o primeiro processo que é a fusão ou a macharia então eu faço esse Essa ordem esse sequenciamento de produção considerando eh essa estrutura partindo que o meu último
processo é o o sequenciamento dele é um e o meu o meu primeiro processo o sequenciamento dele é o é o maior número sejam 10 processos que eu tenho e isso é utilizado quando eu vou fazer lá o nivelamento no crp analisando o refinamento da programação da produção e aí eu além de definir qual que é a sequência que ele vai entrar porque isso faz muita diferença lá eu vou definir se eu vou eh qual que é o tipo de nivelamento do crp que eu vou utilizar para esse centro de trabalho eu não não vou
nivelar lá quer dizer Ignora ele do jeito que veio ele vai vou vou seguir com ele ele não vai ter impacto na hora que eu for fazer a minha análise de capacidade esse centro de trabalho ele é o primordial quer dizer eu parto dele para eu poder definir eh geralmente o primordial gente é aquele que é o gargalo da produção que é o o aquele que não consegue produzir toda a demanda que é necessário aí o que que acontece quando eu defino ele como primordial toda eu eu vou fazer o balanceamento da capacidade nele analisando
todos os parâmetros dele eu parto dele na hora de fazer o refinamento lá do crp e e ajusto os anteriores e os posteriores considerando as datas de processamento desmanche e assim por diante definidas nesse nesse centro de trabalho e ele geralmente eu coloco primordial como sendo os o o centro de trabalho gargalo do processo produtivo porque eu não consigo produzir tudo que eu preciso aí colocando ele como primordial vai ser essa característica que vai se utilizar e quando eu coloco como automático seriam os demais a partir do primordial programo os outros automaticamente quer dizer eles
vão absorver eh eh O que o primordial definir para poder ser feito eh no exemplo lá da da Ceral eu acho que eles colocam o o primordial como sendo a moldação Porque é ela que dita o ritmo né né de produção da fábrica Considerando o tempo disponível o o o número de capacidades que ela tem e a quantidade de de peso né de moldes que ela consegue produzir por dia e os outros são considerados como automaticamente todo mundo exceto aquele que tiver aqui como não nivelar vão ser nivelados mas com esse critério diferente porque eu
o o primordial vai ser o primeiro a ser feito quando eu tiver fazendo a a o refinamento da programação lá no crp e os demais vão eh ser calculados e ajustados partindo do que o primordial definiu fazendo os ajustes dentro dele considerando também todos os parâmetros que é o tempo e a capacidade secundária OK seguindo aqui então pra gente poder finalizar esse esse cadastro um minuto por favor gente eh Seguindo aqui então a gente vai ter a um outro parâmetro aqui que é a a variação de capacidades eh por isso que eu falei que a
gente vai aprofundando os conceitos vão aumentando e as e os parâmetros tamb com com isso vão ficando mais detalhados eu coloquei aqui que eu tenho cinco capacidades de 7 às 16:48 Mas vamos supor que tenha um exemplo eh de um cenário onde dessas cinco capacidades somente eh três funcionem na parte da manhã e duas funcionem na parte da tarde dessa as máquinas estão exemplificando né gente isso pode ser usado com qualquer critério Ah eu tenho uma uma máquina que para no meio do dia porque eu faço o setup preparando ela pro outro dia então é
com essas características né que ele vai ajustar o número de capacidades dele porque aí quando eu coloco aqui eh que eu quero definir eh eu tenho cinco eu tenho cinco mas nem todas cincos estão disponíveis o dia todo como que eu faço isso eu vou vir aqui e vou criar os horários por exemplo de S de 7 ao meio-dia eu vou ter três capacidades disponíveis e de 13 por exemplo às 1648 eu tenho duas capacidades ISO acendo dear eu tenho duas capacidades no total eu tenho cinco é que é esse parâmetro que eu defini aqui
mas ao longo do meu dia o que eu posso utilizar dessas cinco capacidades é diferente eu utilizo três delas na par da manhã e duas delas na par da tarde não posso usar cinco ao mesmo tempo Aí eu venho aqui defino esse parâmetro e quando tiver calculando lá a programação da produção tiver calculando o crp ele vai olhar para isso aqui também ah então tá então até meia eu vou considerar três capacidades depois de 1 hora da tarde eu passo a considerar duas considerando que é 90% de utilização que é o que tá definido aqui
OK aí aqui que igual eu disse tá tem muitos parâmetros que a gente vai colocando e que vai permitindo a flexib pro cliente trabalhar de acordo com a realidade dele o número de variação de capacidades é muito comum para utilizar não eu ten um cliente só nosso que que utilizou disso aqui que foi a aquele lá que produz os os pisos eu esqueci o nome dele os revestimentos não sei se vocês vão me ajudar aí eu não sei o nome esqueci o nome do cliente ele utiliza dessa característica porque a ao longo do dia ele
tem um monte de capacidades lá mas nem todos estão disponíveis o tempo todo considerando isso ele vem aqui configura esse sequenciamento e o sistema olhando para isso faz o cálculo da programação da produção e a análise da capacidade no crp considerando também essas características aqui falei demais não tem alguma dúvida porque aqui agora a gente encerrou os parâmetros aqui do centro de trabalho queria fechar eles aqui com ele com vocês hoje tá ok ok para todo mundo é Acho que sim foram muitos parâmetros né Eu acho que depois quando a gente for avançando aí vai
dar para relacionar melhor sim eu acho que vai acontecer Exatamente isso fa à medida que a gente vai avançando Aí eh a gente já viu né muitos pré-cadastrados aqui no centro de trabalho e a medida que a gente avançar principalmente lá pro roteiro no roteiro a gente vai ver esses cadastros fazendo sentido lá e também depois Quando a gente tiver falando de programação da produção e só para poder completar então Eh vocês lembram que a gente falou sobre o documento de modificação falamos dele ontem aí é que aqui que está o o o documento de
modificação quando quando está definido lá na no o cadastro da planta que exige um documento de modificação quando vai alterar o centro de trabalho ele vai me pedir quando eu tentasse gravar aqui eh porque eu tô fazendo uma alteração no centro de trabalho Qual que é o documento de modificação que eu vou colocar correlacionado aqui então para que eu possa correlacionar alguém eu tenho que ter um documento de modificação cadastrado que esteja nesse intervalo de validade que é aqui agora o no dia 12/06 seja um período permitido naquele documento para eu poder correlacioná-lo aqui é
é é é só isso mas esse é o uma eh é uma justificativa e é um documento comprobatório que me define que por que eu estou fazendo essa alteração aqui no meu centro de trabalho vamos supor que eu vim aqui e definir que eu tenho três capacidades na parte da manhã e duas na parte da tarde aí eu vou ter lá um documento que eu cadastrei lá que fala ass não a partir de hoje uma ata de reunião alguma definição do processo produtivo de alteração que que eu anexei que comprove essa alteração que eu estou
fazendo aqui hoje dentro do do do cadastro do centro de trabalho eh para isso que a gente fazendo uma correlação né com o documento de modificação também que a gente já viu ok ok então finalizamos aqui por hoje vamos parar aqui no centro de trabalho e amanhã a gente volta para continuar o processo ainda falta bastante coisa pra gente ver aí muito obrigada a todos gente bom dia para você