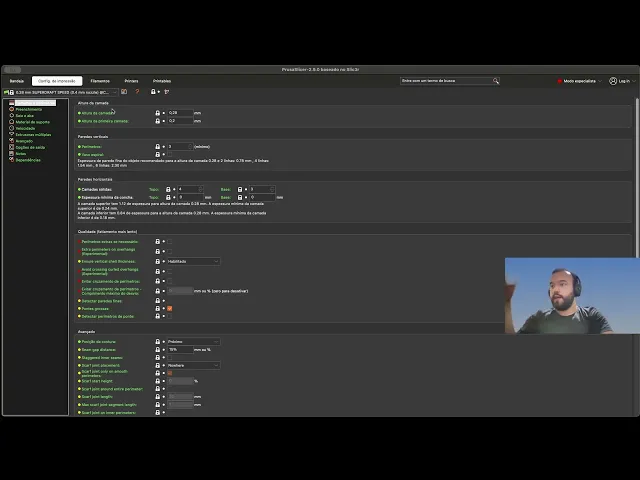
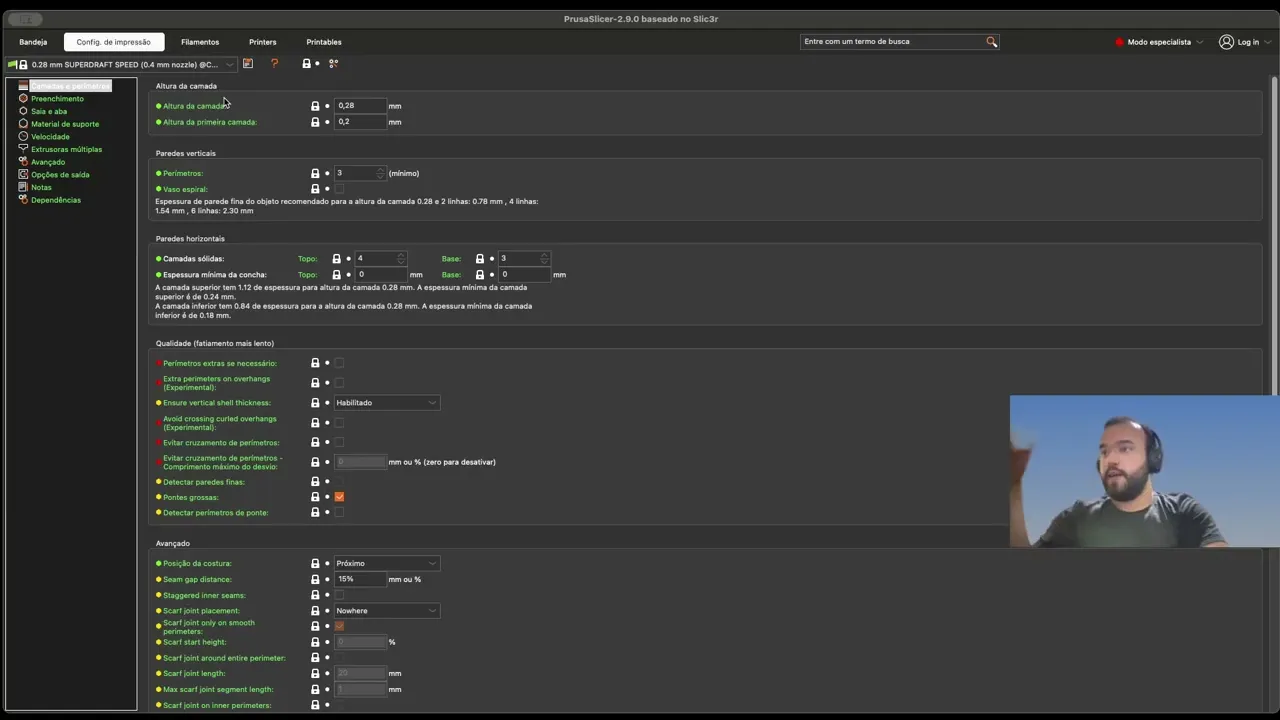
Fala galera vamos continuar aí nosso estudo e usando aí o prus slicer tá a gente parou aqui nas configurações de impressão até peço desculpa aí para vocês que a gente teve um problema no áudio né Eh tentei melhorar ali e qualquer coisa se vocês tiverem problema para escutar a lição eu posso refazer ela tá regravar ela mas pelo que eu vi ali dá para dá para entender mais ou menos tá mas qualquer coisa vocês me avisam aí mandam lá no fórum ou no WhatsApp que a gente grava novamente Tá bom então a gente viu aqui
algumas eh instruções aí algumas eh configurações eh básicas quando se trata de configuração de impressão e aqui eu quero deixar claro para vocês que aqui a gente tá tratando unicamente de como vai ser construída a peça então aqui a gente vai ver como que vai ser o preenchimento interno dela Quantas camadas vai ter na parte superior inferior quantas paredes vai ter porque como a gente sabe quando a gente constrói o objeto 3D ele não tem as instruções para Como vai ser a fabricação dele Teoricamente ele tá como um objeto sólido aqui a gente pode fazer
que ele seja oco por exemplo a gente pode colocar para imprimir uma parte dele cortar uma parte dele então Eh o pro slier como fatiador tá dando opções pra gente conseguir eh fabricar peça ou objeto 3D tá bom E aí as configurações de impressão que é essa aqui que essa parte que a gente viu tratando n camadas perímetros preenchimentos saia material de suporte velocidade e tudo mais é como vai ser construída essa peça quando a gente fala agora da outra abinha aqui que é filamentos a gente tá falando em como vai ser eh e fe
ou de que vai ser feita essa peça Qual o material que vai ser utilizado para fabricar essa peça tá então como a gente tem visto viu lá da das das aulas iniciais a gente tem diversos tipos de filamentos que são materiais aí que que são usados puxados Ali pela impressora e derretidos para formar o material e o mais comum e que a gente vai utilizar mais é o pla como a gente vê aqui já tá selecionado aqui o generic pla tá vendo Então tem o ABS o ptg e o pla que são aqueles que a
gente puxou e você vai ver que vai est esse cadeadinho aqui ó porque é algo que a gente puxou daquelas configurações na parte de assistente Né tava lá na assistente de configurações A gente puxou esses três aqui ou talvez você tenha puxado alguma a mais aí né E aqui embaixo estão os pré-definidos às vezes eu posso colocar configurações próprias aí porque nem sempre essa configuração genérica aqui ela é a mais adequada pro paraa minha impressão tá porque aqui como a gente vê é é um um filamento genérico pla não tem uma marca como a gente
viu tem outras marcas que já são conhecidas e ele já tem uma configuração ideal para elas mas nem sempre essas configurações vão valer para todos os fabricantes tá bom e o que a gente mais usa aqui é no ifro e no são por exemplo 3D Lab 3D fila a própria gtmax faz filamentos tá E esses aí acabam sendo vendidos mais nacionalmente então a gente não encontra configurações aqui no PR slicer já pronto para elas então a gente precisa modificar Às vezes alguma coisa por exemplo eu coloquei aqui o genic pla ele coloca aqui para mim
cor essa questão de cor não interessa a não ser visualmente aqui porque que eu posso colocar qualquer cor aqui mas o que vai depender qual filamento eu coloco lá na impressora eu vou ter que inserir um filamento na impressora e a cor que é esse filamento vai ser o que vai sair a a peça né Então essa aqui é só pra gente visualizar como a gente quer visualizar a gente pode escolher uma cor aqui para ele tá eh no caso aqui eu não não vou escolher nenhuma cor tá o diâmetro 1,75 mm é o padrão
é o mais comum ã antigamente tinha eh outro padrão que eu acho que era 2,20 MM um filamento mais grosso Mas eu particularmente nunca vi nenhuma impressora que tinha esse essa configuração padrão Aí tá Tem se tornado bem comum e mais utilizado essa esse diâmetro do filamento que é 1,75 MM então um filamento que é uma tem a bobina E aí o filamento entra dentro da da impressora com esse esse diâmetro 1,75 mas ele é derretido e colocado em cima da mesa de impressão para construir a peça com o tamanho do bico de impressão no
caso o padrão aqui que a gente tem usado é 0,4 MM então ele entra como 1,75 MM mas sai como 0,4 mm tá bom Aqui o multiplicador de extrusão quer dizer qual a velocidade que vai ser estru eh eh mandado esse filamento para ser derretido então eu posso colocar por exemplo aqui eh aqui até tá escrito esse fator Altera a quantidade de fluxo proporcionalmente então você pode precisar de ajustar essa configuração para obter acabamento de superfície agradável ou corrigir largura de paredes únicas ah os valores atuais e usuais são 0,9 e 1,1 que isso quer
dizer o quê que eu vou ou jogar mais filamento fazer ele derreter mais fazer ele sair mais filamento para poder preencher Às vezes alguma lacuna que às vezes não tá saindo o suficiente ou também tirar porque às vezes tá saindo demais tá e forma algumas bordinhas ali então você consegue configurar no meu caso Ah isso pode ser alguma configuração específica da impressora mas ve A impressora tá mal configurada mesmo lá a máquina em si e aí você configurando ela bem você não precisa mudar muito aqui tá E você tem como mudar essa configuração lá na
impressora também tá essa parte aqui de filamentos ao contrário aqui da parte de configuração de impressão eu consigo modificar tá na impressora aqui não aqui eu na impressora lá quando eu coloco o arquiv inho lá na impressora eu não consigo modificar nada do que tá aqui eu não consigo modificar as camadas preenchimento saia velocidade sim eu consigo mexer com a velocidade também tá mas de forma geral a gente não mexe na no objeto em si mas questões de velocidade eh tem temperatura do que tá a mesa temperatura que vai ser derretido o filamento e multiplicação
multiplicador de extrusão eu consigo modificar lá dentro da impressora tá quando eu vou mexer lá nas configurações isso aí a gente vai mostrar para vocês também tá fazendo Então aqui tem a densidade isso aqui essa densidade normalmente é padrão às vezes tiver lá no seu quando você comprar o filamento e tiver uma outra densidade você pode modificar aqui tá bom o o custo no caso aqui ele tá dando dinheiro por quilo né no caso esse pla que a gente tá usando tem em torno custa em torno de 10 107 tá mas aí tem o frete
também e tudo mais vamos colocar aí um 120 né E aí o peso do carretel posso colocar aqui é um carretel de 1 kg isso aqui não vai modificar tanta coisa só vai modificar por exemplo o eh a visualização ali na bandeja quando eu fatiar o o objeto Tá bom então eu fatio ele eu consigo ver eh por exemplo quanto que eu vou ter de custo em relação ao peso do filamento tá bom Aqui a parte de temperatura é como que eu vou eh quais temperaturas eu vou utilizar na hora da impressão E aí eu
tenho as configurações de primeira camada e do restante das camadas como a gente sabe a gente tá fazendo como se fosse um bolo né Então a primeira camada é sempre a mais importante porque ela precisa tá bem a aderida à mesa de impressão porque se tiver falhas ali é o restante da impressão vai ter problemas também tá então a primeira camada normalmente ela é mais quente porque ela quando você esquenta o material ele se dilata E aí quando ele esfria ele e ele dá uma retraída e isso gruda mais na mesa de de impressão tá
então a primeira camada como vem aqui na parte no nessa configuração gen éca ela tá a 210º o bico então o bico está derretendo o material a 210º e a mesa de impressão que é onde está sendo impressa a peça ela está a 60º por que que eu preciso ter essa temperatura Claro para pelar não necessariamente eu preciso ter uma mesa aquecida tá posso imprimir sem mesa aquecida mas com uma mesa a 60º eu garanto uma melhor adesão à mesa Tá bom então é interessante manter aí e 60º normalmente pro PL é o máximo e
você não pode aumentar isso porque o pla ele também tem a questão de que é uma temperatura muito alta de primeira camada pode modificar a estrutura dele ele pode fazer ele esquentar demais e e modificar e e se distorcer porque ele ficou muito quente né como eu falei para vocês se você deixar uma peça de pla dentro do carro num dia muito quente ela pode se deformar tá porque ela não aguenta tanto mudança de temperatura ura Se bem que hoje em dia a própria fabricação dos plas de novas tecnologias aí estão melhorando Essa questão aí
com relação ao pla tá E aí você vê que nas outras camadas então na primeira camada ele tá 210 e a mesa 60 Mas aí As outras camadas você vê que tá aqui 205º tá ele já diminui aí 5º na hora da impressão e normalmente o o pla você consegue imprimir até 190º depende do do da especificação que tá ali na caixa né a caixa que ela diz para você o mínimo e o máximo para aquela para aquela peça e aí aqui idle temperature é é qual a temperatura que ele vai ficar parada então por
exemplo ele ele começa a esquentar a mesa E aí ele enquanto aguarda terminar de esquentar a mesa de impressão que normalmente demora bem mais do que o bico o bico fica a 150º porque se ele ficasse a 210 ou 215 ele poderia carbonizar o material dentro do bico de impressão então ele mantém o bico a 150 espera chegar a 60º a mesa E aí ele esquenta o bico a 210 para poder iniciar a impressão tá aqui é é configuraç com relação à câmera né mas aqui a gente sai mais sobre como então a câmera É
para quando você tem uma impressora fechada e ela tem essas configurações aí de de de de temperatura interna dela lá né E aí no caso as nossas não tem isso no nas nossas impressoras pessoal quando a gente vai imprimir pelear pelas configurações que a gente já tem o máximo de temperatura pro material que a gente comprou que é da 3D Lab é 220º Então esse é o máximo não é bom você ultrapassar isso e a gente por experiência mesmo por usos diários a gente notou que os melhores temperaturas para se trabalhar é 215º Então o
que a gente faz normalmente ou é deixar as duas aqui a primeira camada E o restante é 215 ou a primeira camada 220 que é o máximo se a gente tiver tendo problemas de adesão na mesa de impressão a gente manté 220º e as outras 215 mas é comum que funcione Imprima muito bem se você Man A 215 215 tá bom questões de resfriamento o que que isso quer dizer o material está sendo derretido na mesa tá sendo aderido à mesa ou a própria outra camada então ele imprimiu uma camada e a outra camada tá
sendo colocada em cima e ela é ela se adere a essa outra a questão é que qual é o tempo que esse material demora para solidificar ou seja para ele ficar ficar sólido porque quando você coloca ele quando você tá imprimindo ele ele tá ali meio que pastoso ainda então Qual o tempo que demora para esse material ficar eh sólido e aí o que acontece muito é é que você tem partes da impressão que são pequenas então ele Imprime uma camada e termina rapidinho aquela camada e já vai para outra camada e o caso é
se essa camada de baixo já não estiver Fria se ela já não tiver sólida ela vai tá imprimindo e vai numa camada que ainda tá mole e aí isso modifica e a precisão da peça isso forma danifica um pouco a peça porque você acaba não não tendo a a precisão necessária porque você não esperou o tempo necessário para esfriar E aí tem a parte de resfriamento você tem eh se você eu vou mostrar depois um vídeo da da nas próximas aulas da própria impressora funcionando mas vocês vão notar o seguinte você tem Ah um um
uma ventuinha ali para resfriar a cabeça de impressão para que o calor ali que tá sendo gerado para esquentar o bico não suba e pega ali o a parte do tubo ou ou mesmo do refilamento que tá em cima que aí pode até travar ali entupir a impressora né E também você tem um outra ventuinha que joga ar pra peça então ele ele resfria a própria peça tem dois tipos então de resfriamento e aqui a gente vai trabalhar com isso essa aqui a gente trabalha somente com esse resfriamento da peça e quando é PL sempre
ele tá aqui em 100% Então sempre que você tá imprimindo ele tá jogando toda a força do ventiladorzinho assoprando a peça para resfriar ela o mais rápido possível tá bom quando você vai fazer isso com por exemplo o ABS deixa descartar aqui porque eu vou perder essas configurações mais ó quando você vai pro ABS aqui ó você vai ABS ele tá sempre em 0% tá vendo que o ABS qualquer vento qualquer coisa que assopre ali já pode eh fazer a peça se dobrar ou ela se desgrudar da mesa Então qual que é a alteração de
temperatura muito brusca vai fazer a peça deformar então ABS por exemplo a gente mantém semprea não ser em Pontes e aí ela fica 30% que que são essas pontes e quando você tem que passar um filamento de um de um lugar para o outro em que você não tem nada em tem suportes embaixo então para ela não derreter e fazer tipo uma barriga ele já vai soprando já ir solidificando no ar enquanto ela vai chegando na outra parte fazendo mesmo uma ponte tá voltar aqui então PL aí as questões de avançado e sobre escrever configuração
de firm gcode configurado você já são questões mais avançad a gente não trabalha muito o que a gente mais vai ver é questão de resfriamento tem a ventoinha sempre ligada Ativar camento automático e aqui vocês tem as configurações das ventoinhas tá e as configurações de temperatura tá então a gente sempre vai ter uma temperatura adequada do filamento que a gente eh tá trabalhando tá bom no ABS aqui ó como vocês vão ver a parte de resfriamento você v mantenha a ventoinha sempre ligada tá desativado tá então ela vai ficar desligada Ativar refriamento automático esse aqui
deixa eu ver se ele tem aqui ó essa opção aqui ó aí eu posso colocar Se o se o tempo chamar de camada estiver abaixo de 20 segundos a ventuinha será executada em 0% a velocidade de impressão será reduzida para que não eh não menos de 20 segundos sejam gastos nessa camada então aqui ele já tá entendendo que em camadas que vão eh ter um tempo de fabricação de 20 segundos que não é o suficiente para ela solidificar Ele vai ter uma ação aí com relação a ventoinha para resar a peça Tá bom então toda
essa parte de configuração de ativar a ventuinha aqui o resfriamento e as temperaturas de bico de mesa a gente trabalha bastante tá deixa eu ver como é que tá aqui do petg para vocês verem ó enquanto pla vamos verá perdão ABS você tem a mesa a 90 G falar para vocês todos os P que eu trabalhei a primeira camada é sempre a 110º então se você quer queela cadeira bem fica bem a Devir da mesa É 110º nesse caso aqui ele colocou algo genérico né Eh Talvez os materiais aí fora do Brasil tenham mais essa
característica 90º mas todos que a gente já trabalhou aqui é eh 110º no mínimo para você ter uma boa adesão à mesa com o ABS aí o petg você vai ver que tá a 70° 10° a mais ali você vê que tá aqui a 240° bem mais quente hoje as impressões que a gente tem o máximo que o bico de impressão consegue chegar é a 260º E tem alguns materiais Como e o nyon por exemplo que você vai ter aí necessidade às vezes próximo de 300 gra aí tem que ser alguma impressora mais específica tá
bom pessoal se vocês tiverem alguma dúvida aí e deixa aí no fórum manda no WhatsApp tá E na próxima aula a gente vai ver aqui a parte de configurações de impressoras tá bom é isso aí valeu l